- Máy móc
- Máy đo độ rung
- Máy cắt
- Máy kiểm tra Bearing tự động
- Kính hiển vi soi kim tương
- Máy đo độ nhám
- Máy đo độ bóng
- Máy đo biên dạng
- Máy phân tích thành phần
- Máy đo độ ồn
- Máy 2D, 2.5D, 3D
- Máy so màu
- Máy đo tốc độ gió
- Máy đo nhanh
- Máy đo độ ẩm
- Máy soi kiểm tra sản phẩm
- Máy đo tốc độ vòng quay
- 3D Scan
- Máy đo độ ẩm gỗ
- Máy đo nhanh trục bánh răng
- Súng đo nhiệt độ
- Máy đo quang phổ
- Máy đo độ cứng
- Máy CMM
- Kính hiển vi
- Khúc xạ kế
- Máy đo lực kéo
- Thiết bị set gốc
- Máy đo lực
- Máy đúc mẫu
- Máy đo khoảng cách
- Máy đo độ dày lớp phủ
- Máy mài
- Thiết bị đo lường
- Thước cuộn
- Bộ dụng cụ đo
- Thước đo mối hàn
- Bút 6 trong 1
- Khối từ tính và không từ tính
- Thước vạch dấu
- Đèn pin
- Thước đo sâu
- Đồng hồ so
- Dụng cụ hít nam châm
- Bộ căn mẫu
- Cờ lê lực
- Bộ chống tâm
- Cử chặn phôi
- Thước đo cao
- Thước ke vuông
- Cặp khối V
- Phụ kiện cho thước cặp
- Thước đo độ dày
- Đầu dò 3D kèm đồng hồ so
- Pin gauge
- Đầu tìm biên
- Panme
- Dưỡng ren
- Kiềm đo độ cứng
- Thước dao
- Thước vạch rà bề mặt
- Thước đo góc
- Thước đo khe hở
- Compa
- Thiết bị đo độ đồng tâm
- Thước cặp
- Đầu đo đồng hồ so
- Thước thủy
- Dưỡng đo bán kính
- Mũi vạch dấu
- đo độ đảo
- Giá đỡ kẹp đồng hồ so
- Thước căn lá
- Thước lá
- Chân đế từ nam chân
- Thước đo độ dốc
- Thước dây
- Chân đế gắn đồng hồ so
- Dưỡng đo góc
- Dao rọc
- Bàn đá
- Thiết bị khác
- Dịch vụ hiệu chuẩn
- Dịch vụ đào tạo
Dưỡng Kiểm Ren Côn NPT 1/8-27NPT Tiêu Chuẩn ANSI/ASME B1.20.1 Độ Côn 1:16 Thép Đặc Chủng Werka 5109-NPT1827
Liên hệ báo giá 0348353384Dưỡng kiểm ren côn Werka 5109-NPT1827 kích thước 1/8-27NPT theo tiêu chuẩn quốc gia Hoa Kỳ ANSI/ASME B1.20.1 với độ côn chuẩn 1:16 là thiết bị kiểm chuẩn ren ống côn cao cấp hàng đầu.
Trong các ngành công nghiệp dầu khí, hóa chất và hệ thống thủy lực siêu cao áp, mối ghép ren côn NPT đóng vai trò sống còn nhờ khả năng tự làm kín áp suất mà không cần phụ thuộc vào gioăng cao su.
Sự ra đời của dưỡng kiểm ren côn Werka 5109-NPT1827 mang đến giải pháp kiểm soát độ sâu ăn khớp L1, bước ren 27 TPI và góc sườn 60 độ chuẩn xác, triệt tiêu hoàn toàn nguy cơ xì rò áp lực.
Mục lục nội dung bài viết
- 1. Vì sao ren ống côn 1/8-27NPT bắt buộc phải kiểm tra bằng dưỡng kiểm ren côn Werka 5109-NPT1827?
- 2. Phân tích tiêu chuẩn ANSI/ASME B1.20.1 và nguyên lý làm kín tự nhiên của độ côn 1:16
- 3. Nguyên lý kiểm tra độ sâu ăn khớp bằng bậc chuẩn L1 trên Werka 5109-NPT1827
- 4. Đỉnh cao vật liệu thép hợp kim đặc chủng tôi cứng và công nghệ mài ren siêu tinh xảo
- 5. Thiết kế cán cầm hợp kim nhôm lục giác mạ anodize đen mờ chống trơn trượt
- 6. Bảng thông số kỹ thuật chi tiết dưỡng kiểm ren côn Werka 5109-NPT1827
- 7. Tổng hợp dải kích thước ren côn NPT từ 1/8 đến 1 inch của dòng dưỡng ren Werka
- 8. Quy trình 4 bước kiểm tra ren côn NPT chuẩn xác theo phương pháp vặn tay Hand-Tight
- 9. Đảm bảo an toàn tuyệt đối cho hệ thống đường ống dẫn khí và dầu thủy lực 10.000 PSI
- 10. Kết hợp đồng bộ cùng hệ sinh thái thiết bị đo lường chính xác Werka
- 11. Câu hỏi thường gặp về dưỡng kiểm ren côn Werka 5109-NPT1827 (FAQ)
- 12. Mua dưỡng kiểm ren côn Werka 5109-NPT1827 chính hãng ở đâu đảm bảo chất lượng?
1. Vì sao ren ống côn 1/8-27NPT bắt buộc phải kiểm tra bằng dưỡng kiểm ren côn Werka 5109-NPT1827?
Khác với ren trụ thông thường có đường kính không đổi, ren côn NPT (National Pipe Taper) có đường kính thu hẹp dần về phía đầu ren theo tỉ lệ côn 1:16.
Kích thước 1/8-27NPT có mật độ 27 ren trên một inch, tương ứng bước ren siêu mịn chỉ 0.941 mm và góc đỉnh ren chuẩn 60 độ.
Khi siết cút nối ren NPT, các đỉnh và đáy ren côn sẽ tự ép chặt vào nhau tạo nên sự làm kín kim loại - kim loại (Metal-to-Metal Seal) chịu được áp suất lên tới hàng trăm bar.
Nếu lỗ ren được taro quá nông hoặc quá sâu chỉ 1 vòng ren, mối ghép sẽ bị lỏng chân hoặc không thể siết đủ lực, gây nứt vỡ thân van khi chịu tải trọng áp suất.
Các loại thước đo cơ khí cầm tay như thước cặp hay panme hoàn toàn bất lực trong việc đo độ côn 1:16 bên trong lòng lỗ.
Dưỡng kiểm ren côn Werka 5109-NPT1827 là thiết bị đo hình học chuyên dụng duy nhất giúp thợ máy và kỹ sư KCS xác nhận độ ăn khớp L1 chính xác trong 2 giây.
2. Phân tích tiêu chuẩn ANSI/ASME B1.20.1 và nguyên lý làm kín tự nhiên của độ côn 1:16
Tiêu chuẩn ANSI/ASME B1.20.1 của Hiệp hội Kỹ sư Cơ khí Hoa Kỳ là chuẩn mực toàn cầu áp dụng cho tất cả các mối nối ống ren NPT xuất khẩu sang thị trường Mỹ và Bắc Mỹ.
Dưỡng kiểm ren côn Werka 5109-NPT1827 tuân thủ nghiêm ngặt các tham số kỹ thuật gốc của chuẩn ASME B1.20.1:
- Độ côn chuẩn 1:16 (Conical degree 1:16): Đường kính ren thu nhỏ 1mm trên mỗi 16mm chiều dài dọc trục (tương đương góc nghiêng 1°47'24" so với đường tâm).
- Góc sườn ren 60 độ đối xứng: Đỉnh và đáy ren được vê phẳng một lượng chuẩn xác để tạo khe ép kín khi siết chặt.
- Bước ren 27 TPI: Được gia công mài ren định hình với độ chính xác bước ren ở cấp độ dưới micromet.
Nhờ tiêu chuẩn ASME B1.20.1, dưỡng kiểm ren côn Werka 5109-NPT1827 đảm bảo mọi chi tiết ren taro xuất xưởng đều ăn khớp hoàn hảo với các thiết bị van vòi chuẩn Mỹ.
3. Nguyên lý kiểm tra độ sâu ăn khớp bằng bậc chuẩn L1 trên Werka 5109-NPT1827
Khác với dưỡng kiểm ren trụ có 2 đầu GO và NO-GO riêng biệt, dưỡng kiểm ren côn NPT chỉ có một đầu ren hình nón côn tích hợp bậc chuẩn L1.
Bậc khấc phẳng L1 trên thân đầu đo của dưỡng kiểm ren côn Werka 5109-NPT1827 tương ứng với chiều dài ăn khớp tiêu chuẩn khi vặn chặt bằng tay (Hand-tight Engagement Length L1 = 4.102 mm đối với ren 1/8-27NPT).
Quy tắc đánh giá chất lượng ren côn theo tiêu chuẩn ASME B1.20.1 diễn ra vô cùng trực quan:
- Chi tiết đạt chuẩn hoàn hảo (Nominal Size): Khi vặn dưỡng ren vào lỗ phôi bằng lực tay vừa phải, mặt phẳng miệng lỗ phôi trùng khít phẳng mặt với bậc khấc L1 trên dưỡng.
- Dung sai cho phép (Tolerance ±1 Turn): Mặt miệng lỗ phôi được phép nằm trong khoảng dao động từ âm 1 vòng ren (Min Step) đến dương 1 vòng ren (Max Step) so với bậc L1.
- Chi tiết lỗi ren bị rộng/quá sâu (Scrap): Dưỡng ren vặn ngập sâu quá 1 vòng ren qua khỏi bậc L1 (lỗ ren bị khoét quá rộng, siết không chặt).
- Chi tiết lỗi ren bị nông/chật (Rework): Dưỡng ren dừng lại trước bậc L1 hơn 1 vòng ren (lỗ ren chưa taro đủ độ sâu).
Phương pháp này cho phép công nhân kiểm tra chất lượng ren cực nhanh ngay trên bàn máy tiện CNC.
4. Đỉnh cao vật liệu thép hợp kim đặc chủng tôi cứng và công nghệ mài ren siêu tinh xảo
Do phải chịu lực ép ma sát dọc theo toàn bộ bề mặt hình nón côn mỗi khi vặn thử, độ cứng chống mài mòn của dưỡng ren côn phải cực kỳ vượt trội.
Đầu ren của dưỡng kiểm ren côn Werka 5109-NPT1827 được chế tác từ thép hợp kim chịu lực đặc chủng (Special Tool Steel) cao cấp.
Quy trình nhiệt luyện chân không và tôi ram đa tầng giúp sản phẩm đạt độ cứng bề mặt đanh chắc từ HRC 58 đến HRC 62.
Biên dạng ren côn 60 độ được gia công bằng công nghệ mài ren CNC định hình siêu tinh xảo và nghiền bóng (Finely Ground and Lapped).
Độ nhám bề mặt sườn ren đạt cấp độ bóng gương quang học, giúp đầu dưỡng ren lướt nhẹ nhàng vào lòng lỗ ren phôi mà không gây bó kẹt hay xước ren.
Khả năng chống mài mòn xuất sắc giúp dưỡng kiểm ren côn Werka 5109-NPT1827 duy trì độ côn 1:16 chuẩn xác qua hàng chục nghìn lần kiểm tra liên tục.
5. Thiết kế cán cầm hợp kim nhôm lục giác mạ anodize đen mờ chống trơn trượt
Dưỡng kiểm ren côn Werka 5109-NPT1827 sở hữu cán cầm bằng hợp kim nhôm kỹ thuật siêu nhẹ mạ anodize đen mờ sang trọng.
Tiết diện thân cán hình lục giác đều giúp dụng cụ nằm cố định vững vàng trên mặt bàn gia công, chống lăn rơi xuống nền xưởng.
Trên thân cán được khắc laser sắc nét thương hiệu Werka, mã số sản phẩm và kích thước danh định (1/8-27NPT Werka ANSI/ASME B1.20.1).
Trọng lượng nhẹ và thiết kế công thái học đầm tay của dưỡng kiểm ren côn Werka 5109-NPT1827 mang lại cảm giác ngón tay cực kỳ nhạy bén khi vặn thử ren.
Công nhân có thể cảm nhận chính xác thời điểm các bước ren côn bắt đầu tì khít vào nhau để dừng lực tay đúng lúc.
6. Bảng thông số kỹ thuật chi tiết dưỡng kiểm ren côn Werka 5109-NPT1827
Bảng thông số kỹ thuật chính thức dưới đây cung cấp đầy đủ dữ liệu cho công tác chuẩn bị thiết bị kiểm chuẩn phòng KCS:
| Thông số kỹ thuật | Chi tiết giá trị / Tiêu chuẩn áp dụng |
|---|---|
| Thương hiệu sản xuất | Werka (Đo lường cơ khí chính xác tiêu chuẩn Châu Âu) |
| Mã đặt hàng (Art.No.) | 5109-NPT1827 |
| Tên danh mục sản phẩm | NPT Plug Gauge (Dưỡng kiểm ren ống côn NPT) |
| Kích thước danh nghĩa (Size) | 1/8 - 27 NPT (Ren côn 1/8 inch, 27 ren/inch) |
| Độ côn danh nghĩa (Conical degree) | Độ côn 1:16 (Góc nghiêng đường sinh 1°47'24") |
| Góc biên dạng ren | 60 độ theo tiêu chuẩn ren quốc gia Mỹ |
| Tiêu chuẩn sản xuất | ANSI / ASME B1.20.1 |
| Quy cách kiểm tra | Dưỡng ren côn đơn đầu tích hợp bậc chuẩn L1 (Basic Step Notch) |
| Vật liệu đầu ren | Thép hợp kim đặc chủng tôi cứng HRC 58 - 62 |
| Chất lượng gia công bề mặt | Mài tinh và nghiền bóng biên dạng 60 độ (Finely ground and lapped) |
| Cán cầm | Hợp kim nhôm lục giác chống lăn mạ anodize đen mờ |
| Mã vạch quốc tế (Barcode) | 6976367671365 |
| Quy cách đóng gói | Ống nhựa bảo vệ cá nhân cao cấp (High quality plastic tube) |
7. Tổng hợp dải kích thước ren côn NPT từ 1/8 đến 1 inch của dòng dưỡng ren Werka
Werka cung cấp dải dưỡng kiểm ren côn NPT chuẩn ANSI/ASME B1.20.1 toàn diện, đáp ứng trọn vẹn mọi đường kính kết nối công nghiệp:
| Kích thước ren danh nghĩa (Size) | Số ren trên 1 inch (TPI) / Độ côn chuẩn | Mã đặt hàng chính hãng (Art.No.) |
|---|---|---|
| 1/8 - 27 NPT (Model bài viết) | 27 TPI / Độ côn 1:16 | 5109-NPT1827 |
| 1/4 - 18 NPT | 18 TPI / Độ côn 1:16 | 5109-NPT1418 |
| 3/8 - 18 NPT | 18 TPI / Độ côn 1:16 | 5109-NPT3818 |
| 1/2 - 14 NPT | 14 TPI / Độ côn 1:16 | 5109-NPT1214 |
| 3/4 - 14 NPT | 14 TPI / Độ côn 1:16 | 5109-NPT3414 |
| 1" NPT | 11.5 TPI / Độ côn 1:16 | 5109-NPT1 |
| 1 - 11.5 NPT | 11.5 TPI / Độ côn 1:16 | 5109-NPT1115 |
8. Quy trình 4 bước kiểm tra ren côn NPT chuẩn xác theo phương pháp vặn tay Hand-Tight
Để đạt kết quả kiểm chuẩn chính xác và bảo vệ độ bền cho dưỡng kiểm ren côn Werka 5109-NPT1827, hãy tuân thủ 4 bước chuẩn sau:
Bước 1 - Vệ sinh và thổi sạch phoi ren: Dùng vòi xịt khí nén thổi sạch hoàn toàn mạt phoi tiện và dầu tưới nguội dính trong các rãnh ren 1/8-27NPT.
Bước 2 - Vặn dưỡng ren bằng lực tay vừa phải (Hand-Tight): Cầm thân cán, đặt đầu ren côn đồng trục thẳng góc với miệng lỗ và vặn xoay nhẹ nhàng theo chiều kim đồng hồ cho đến khi ren côn tự tì khít chặt vào nhau.
Bước 3 - Quan sát vị trí mặt phẳng miệng lỗ so với bậc L1: Nhìn thẳng góc vào bậc khấc L1 trên thân dưỡng. Mặt miệng lỗ chi tiết phải nằm phẳng ngang bằng hoặc dao động trong phạm vi cộng trừ 1 vòng ren quanh bậc L1.
Bước 4 - Phân loại chất lượng: Nếu miệng lỗ nằm trong phạm vi dung sai ±1 vòng ren, chi tiết đạt chuẩn ASME B1.20.1 xuất sắc. Rút dưỡng ren ra bằng cách xoay ngược chiều kim đồng hồ.
Sau ca kiểm tra, lau sạch bụi bẩn trên đầu ren bằng chổi lông mềm và cất vào ống nhựa bảo vệ.
9. Đảm bảo an toàn tuyệt đối cho hệ thống đường ống dẫn khí và dầu thủy lực 10.000 PSI
Trong các giàn khoan dầu khí ngoài khơi hay các trạm thủy lực siêu cao áp 10.000 PSI, một đầu nối ren 1/8 NPT bị gia công sai độ côn có thể dẫn đến thảm họa nứt vỡ đường ống, gây cháy nổ và thiệt hại hàng triệu đô la.
Việc kiểm soát ren bằng dưỡng kiểm ren côn Werka 5109-NPT1827 ngay tại xưởng CNC giúp đảm bảo 100% các cổng ren đều đạt độ ăn khớp L1 hoàn hảo.
Khi siết phụ kiện vào hệ thống, các sườn ren 60 độ sẽ tự chèn kín khít tuyệt đối, chống lại sự rung lắc mạnh và áp lực giật búa nước.
Doanh nghiệp hoàn toàn tự tin cung cấp sản phẩm vào các dự án dầu khí, hóa dầu và công nghiệp năng lượng khắt khe nhất thế giới.
10. Kết hợp đồng bộ cùng hệ sinh thái thiết bị đo lường chính xác Werka
Dưỡng kiểm ren côn Werka 5109-NPT1827 kết hợp hoàn hảo cùng các dòng dụng cụ đo lường chuyên sâu của Werka:
- Kiểm tra lỗ khoan côn mồi trước khi taro ren NPT: Sử dụng bộ bi thép chuẩn Werka 5111-25 để đo kiểm góc côn của lỗ khoan mồi trước khi taro ren 1/8 NPT.
- Đo khoảng cách tâm giữa các cổng ren bằng thước cặp: Vặn các cây dưỡng ren vào phôi rồi đo khoảng cách mép ngoài bằng danh mục thước cặp.
- Thẩm định đường kính đỉnh ren bằng thước panme: Định kỳ kiểm tra kích thước đầu ren bằng panme điện tử tại danh mục thước panme.
- Đo chiều sâu ren bằng đồng hồ so: Kết hợp cùng thiết bị đo sâu tại danh mục đồng hồ so để kiểm tra chiều sâu ren hữu ích.
Khám phá toàn bộ danh mục thiết bị đo kiểm cơ khí tại trang chủ werka.com.vn hoặc cổng thông tin toàn cầu www.werka.com.
11. Hướng dẫn vệ sinh và bảo quản dưỡng kiểm ren côn luôn sắc nét như mới
Để dưỡng kiểm ren côn Werka 5109-NPT1827 luôn duy trì cấp chính xác ASME B1.20.1 và độ bóng gương quang học suốt nhiều năm, hãy tuân thủ các quy tắc sau:
Tuyệt đối không dùng kìm hoặc cờ lê để vặn ép dưỡng ren côn khi ren đã tì khít.
Sau mỗi ca làm việc, dùng chổi lông mềm thấm cồn lau sạch bụi phoi bám trong các rãnh ren xoắn côn.
Thoa một lớp dầu bảo dưỡng mỏng chuyên dụng chống oxy hóa lên đầu ren côn.
Cất dưỡng kiểm ren côn Werka 5109-NPT1827 vào ống nhựa bảo vệ cá nhân đi kèm và đậy kín nắp ống.
Bảo quản ống dưỡng tại nơi khô ráo, thoáng mát trong tủ đồ nghề phòng KCS.
12. Câu hỏi thường gặp về dưỡng kiểm ren côn Werka 5109-NPT1827 (FAQ)
Ren 1/8-27NPT khác gì so với ren Rc 1/8 (BSPT)?
Ren NPT có góc đỉnh ren 60 độ theo chuẩn Mỹ, trong khi ren Rc (BSPT) có góc đỉnh ren 55 độ theo chuẩn Anh. Dù cả hai đều có độ côn 1:16 nhưng hoàn toàn không thể vặn lẫn cho nhau.
Tại sao dưỡng ren côn NPT chỉ có 1 đầu đo mà không có 2 đầu GO/NO-GO như ren trụ?
Do tính chất hình học côn thu hẹp, độ ăn khớp giới hạn Min/Max của ren NPT được tích hợp trực tiếp trên một đầu đo thông qua bậc khấc chuẩn L1 và dung sai cho phép ±1 vòng ren.
Tôi có thể đặt hàng các kích thước ren côn NPT lớn hơn như 1/2 inch hay 1 inch không?
Werka cung cấp đầy đủ từng cây dưỡng ren côn NPT đơn chiếc từ 1/8 inch đến 1-11.5 NPT theo bảng tra cứu của hãng mà không giới hạn số lượng tối thiểu.
Sản phẩm có kèm giấy chứng nhận kiểm định chất lượng CQ không?
Mỗi dưỡng kiểm ren côn Werka 5109-NPT1827 phân phối chính hãng đều có đầy đủ chứng chỉ xuất xứ CO, chứng nhận chất lượng nhà máy CQ và có thể yêu cầu cấp thêm chứng chỉ kiểm định Lab theo tiêu chuẩn dự án.
13. Mua dưỡng kiểm ren côn Werka 5109-NPT1827 chính hãng ở đâu đảm bảo chất lượng?
Để đảm bảo sở hữu dưỡng kiểm ren côn chính xác chuẩn mực nguyên bản từ nhà sản xuất, quý khách hàng nên lựa chọn đại diện phân phối chính thức.
Werka Việt Nam tự hào là đơn vị phân phối độc quyền các dòng thiết bị đo lường và dưỡng kiểm ren cơ khí chính xác Werka trên toàn quốc.
Chính sách bán hàng và dịch vụ hậu mãi vượt trội khi mua dưỡng kiểm ren côn Werka 5109-NPT1827:
- Sản phẩm mới 100% nguyên ống nhựa bảo vệ niêm phong chính hãng xuất xưởng.
- Đầy đủ chứng từ chứng nhận xuất xứ CO và chứng nhận chất lượng CQ minh bạch.
- Bảo hành chính hãng 12 tháng, hỗ trợ tư vấn kỹ thuật dung sai ren côn trọn đời.
- Giao hàng hỏa tốc an toàn trên toàn quốc, kiểm tra hàng kỹ lưỡng trước khi thanh toán.
Hãy liên hệ ngay với Werka Việt Nam qua Hotline để nhận tư vấn chuyên sâu và báo giá ưu đãi tốt nhất cho dưỡng kiểm ren côn Werka 5109-NPT1827 ngay hôm nay!
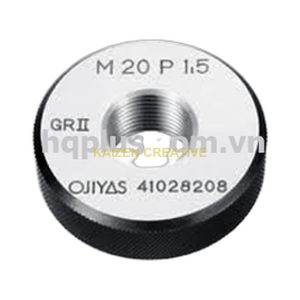
Dưỡng Kiểm Ren Ngoài Ring Gauge Ojiyas Nhật Bản (GR IR / WR)
Liên hệ báo giá 0348353384✓ Đặc Điểm & Tính Năng Nổi Bật
- Dưỡng vòng kiểm ren ngoài (Thread Ring Gauge) chất lượng hàng đầu từ Ojiya Seiki (Ojiyas - Nhật Bản).
- Sử dụng để kiểm tra đường kính đỉnh, đường kính chia (Pitch Diameter) và biên dạng của ren ngoài chi tiết tiện/phay.
- Cặp dưỡng tiêu chuẩn gồm vòng GO (GR) cho phép ren đi qua và vòng NOGO (IR/NR) ngăn không cho ren đi qua quá 2 vòng.
- Vật liệu thép hợp kim đặc biệt tôi cứng và mài siêu tinh, chống biến dạng nhiệt độ khi thao tác kiểm tra bằng tay.
- Đạt tiêu chuẩn đo lường quốc tế, sử dụng rộng rãi trong các phòng kiểm nghiệm QC và dây chuyền sản xuất chính xác.
⚙ Bảng Thông Số Kỹ Thuật Chi Tiết
| Thông Số | Giá Trị / Cấu Hình Chi Tiết |
|---|---|
| Hãng sản xuất | Ojiya Seiki Co., Ltd (Ojiyas) - Nhật Bản |
| Loại dưỡng kiểm | Dưỡng vòng kiểm ren ngoài (Thread Ring Gauge) |
| Bộ dưỡng chuẩn | Vòng kiểm Đạt (GO - GR) & Vòng kiểm Không đạt (NOGO - IR/NR/WR) |
| Tiêu chuẩn ren | JIS B 0251/0252 (Hệ mới JIS/ISO) & JIS truyền thống (Class 1, 2, 3) |
| Dải kích thước | M1.0 đến M120; Ren ống G, R, Rc, NPT 1/16" – 4"; Ren UN/UNF |
| Cấp dung sai | 6g, 6e, 6h, 4h, 8g / Class 2, Class 3 |
| Vật liệu | Thép dụng cụ hợp kim SKS3 (Sub-zero treated) |
| Xuất xứ | Made in Japan |
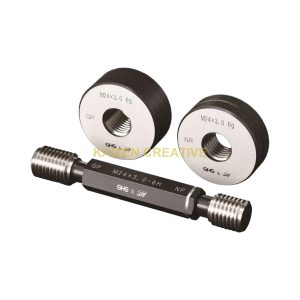
Dưỡng Kiểm Ren Trong & Ngoài OSG Nhật Bản (Thread Plug & Ring Gauge)
Liên hệ báo giá 0348353384✓ Đặc Điểm & Tính Năng Nổi Bật
- Bộ dưỡng kiểm ren tiêu chuẩn cao cấp của OSG Corporation - Nhà sản xuất dụng cụ cắt gọt và dưỡng ren số 1 thế giới.
- Cung cấp đầy đủ dải sản phẩm Dưỡng trục kiểm ren lỗ (Plug Gauge) và Dưỡng vòng kiểm ren ngoài (Ring Gauge).
- Công nghệ mạ phủ và vật liệu siêu bền độc quyền của OSG tăng khả năng chống mài mòn gấp 3 lần so với dưỡng ren thông thường.
- Cấu trúc đầu ren được gia công mài chính xác cao bằng máy mài ren quang học CNC đạt độ chính xác micromet.
- Phù hợp tuyệt đối cho các ngành đòi hỏi tiêu chuẩn khắt khe như ô tô, hàng không vũ trụ, y tế và bán dẫn.
⚙ Bảng Thông Số Kỹ Thuật Chi Tiết
| Thông Số | Giá Trị / Cấu Hình Chi Tiết |
|---|---|
| Hãng sản xuất | OSG Corporation (Nhật Bản) |
| Dòng sản phẩm | LG (Limit Gauge) / Thread Plug & Ring Gauge |
| Phân loại | GO (GP/GR) và NO-GO (IP/NP/IR/NR) |
| Tiêu chuẩn ren | JIS B 0251 / JIS B 0252, ISO 1502, DIN 13, ANSI/ASME |
| Kích thước danh nghĩa | M1.4 – M150, ren hệ Inch số 0 – 1.1/2", ren ống G/R/NPT |
| Cấp dung sai | 4H, 5H, 6H, 7H (Plug) / 4h, 6g, 6e, 6h (Ring) |
| Độ cứng bề mặt | ≥ 63 HRC (Xử lý nhiệt luyện đặc biệt) |
| Xuất xứ | Made in Japan |
Dưỡng vòng chuẩn hợp kim cứng Carbide phi 1.00mm độ cứng HRA91 chính xác ±0.001mm Werka 5109-001CA
Liên hệ báo giá 0348353384Dưỡng vòng chuẩn carbide Werka 5109-001CA: Đỉnh cao thiết lập mốc Zero vi mô phi 1.00mm bằng hợp kim cứng HRA91 chính xác 1 micron
Trong gia công vi cơ khí chính xác, việc kiểm soát và hiệu chuẩn đường kính lỗ siêu nhỏ 1.00mm là bài toán vô cùng thử thách đối với mọi kỹ sư KCS.
Thiết bị dưỡng vòng chuẩn carbide Werka 5109-001CA được tạo ra như một chuẩn mực đo lường tuyệt đối với độ cứng HRA91 và dung sai chỉ 1 micron.
Mục Lục Nội Dung
- 1. Tổng quan về dưỡng vòng chuẩn carbide Werka 5109-001CA
- 2. Vì sao dưỡng vòng hợp kim cứng Carbide HRA91 vượt trội hơn hẳn dưỡng thép truyền thống?
- 3. Bảng thông số kỹ thuật chi tiết của dưỡng vòng chuẩn carbide Werka 5109-001CA
- 4. Đỉnh cao mài nghiền siêu bóng gương Ra 0.025a và độ chuẩn xác 0.001mm
- 5. Các ứng dụng then chốt của dưỡng vòng chuẩn carbide Werka 5109-001CA trong công nghiệp bán dẫn và y tế
- 6. Hướng dẫn 5 bước thiết lập mốc Zero thiết bị đo lỗ với dưỡng vòng Werka 5109-001CA
- 7. Kết nối dưỡng vòng chuẩn carbide Werka 5109-001CA cùng hệ sinh thái đo lường Werka
- 8. Nguyên tắc bảo quản chống trầy xước và chu kỳ kiểm định định kỳ
- 9. Giải đáp các câu hỏi thường gặp (FAQ) về dưỡng vòng chuẩn carbide Werka 5109-001CA
- 10. Kết luận và phương thức đặt mua dưỡng vòng chuẩn carbide Werka 5109-001CA chính hãng
1. Tổng quan về dưỡng vòng chuẩn carbide Werka 5109-001CA
Sản phẩm dưỡng vòng chuẩn carbide Werka 5109-001CA là mẫu dưỡng vòng tròn chuẩn (Master Setting Ring) kích thước siêu nhỏ 1.00mm chế tạo từ hợp kim cứng Tungsten Carbide.
Đây là dụng cụ chuẩn gốc chuyên dùng để căn chỉnh, thiết lập giá trị mốc kích thước 0 (Set Zero) cho các thiết bị đo đường kính trong vi lượng.
Khác với dưỡng kiểm tra ren, dưỡng vòng chuẩn carbide Werka 5109-001CA sở hữu lòng lỗ trụ trơn nhẵn bóng hoàn hảo với sai số kích thước chỉ trong phạm vi ±0.001mm.
Được sản xuất trên dây chuyền công nghệ tôi luyện đặc chủng, dưỡng vòng chuẩn carbide Werka 5109-001CA đạt chỉ số độ cứng bề mặt siêu việt HRA 91.
Mỗi chiếc dưỡng vòng chuẩn carbide Werka 5109-001CA đều được khắc laser sắc sảo kích thước danh định 1.00mm cùng mã nhận diện riêng biệt ngay trên mặt trước.
Dưỡng được bảo quản trong hộp nhựa kỹ thuật kháng ẩm cao cấp, đảm bảo sản phẩm luôn sẵn sàng phục vụ các phép đo đòi hỏi độ chính xác cao nhất.
2. Vì sao dưỡng vòng hợp kim cứng Carbide HRA91 vượt trội hơn hẳn dưỡng thép truyền thống?
Đối với các phép đo lỗ siêu nhỏ 1.00mm, áp lực tiếp xúc giữa đầu đo và lòng dưỡng vòng thường rất lớn do diện tích tiếp xúc vô cùng nhỏ.
Nếu dùng dưỡng thép thông thường, ma sát lặp đi lặp lại hàng ngày sẽ khiến lòng lỗ bị mài mòn nhanh chóng chỉ sau vài trăm lần căn chỉnh.
Sử dụng dưỡng vòng chuẩn carbide Werka 5109-001CA giải quyết triệt để nỗi lo mòn dưỡng nhờ độ cứng hợp kim Vonfram đạt tới HRA91 (tương đương trên HRC 78).
Khả năng chống mài mòn của dưỡng vòng chuẩn carbide Werka 5109-001CA cao gấp 5 đến 10 lần so with các loại thép dụng cụ hợp kim tôi cứng tốt nhất hiện nay.
Hơn thế nữa, vật liệu Carbide trên dưỡng vòng chuẩn carbide Werka 5109-001CA sở hữu đặc tính kháng ăn mòn hóa học và chống rỉ sét tuyệt đối trong mọi môi trường.
Ngay cả khi mồ hôi tay của thợ đo dính vào bề mặt lòng dưỡng, dưỡng vòng chuẩn carbide Werka 5109-001CA vẫn không hề bị ố vàng hay ăn mòn rỗ bề mặt.
Độ ổn định kích thước theo thời gian của dưỡng vòng chuẩn carbide Werka 5109-001CA là vĩnh cửu, không bị biến dạng do ứng suất dư như vật liệu kim loại thường.
Nhờ những ưu điểm vượt trội đó, dưỡng vòng chuẩn carbide Werka 5109-001CA giúp doanh nghiệp tiết kiệm hàng chục triệu đồng chi phí thay mới dưỡng chuẩn định kỳ.
3. Bảng thông số kỹ thuật chi tiết của dưỡng vòng chuẩn carbide Werka 5109-001CA
Nhằm hỗ trợ các phòng thí nghiệm đo lường và trung tâm kiểm định, dưới đây là bảng thông số kỹ thuật chính thức của dưỡng vòng chuẩn carbide Werka 5109-001CA:
| Chỉ tiêu đo lường | Giá trị công bố tiêu chuẩn |
|---|---|
| Mã sản phẩm (Order Code) | 5109-001CA |
| Tên sản phẩm chuẩn SEO | dưỡng vòng chuẩn carbide Werka 5109-001CA |
| Đường kính danh định trong (Size) | 1.00 mm (Phi 1.00mm lòng trụ trơn) |
| Vật liệu cấu tạo (Material) | Hợp kim cứng Tungsten Carbide nguyên khối siêu mịn |
| Độ cứng bề mặt (Hardness) | Lên tới HRA 91 (Special heat treatment) |
| Dung sai độ chính xác (Accuracy Error) | ±0.001 mm (±1 µm đạt cấp chuẩn Master Gauge) |
| Độ nhám bề mặt hoàn thiện (Surface Finish) | Ra 0.025a (Mài nghiền siêu bóng gương Lapping) |
| Đặc tính chống chịu | Chống mòn siêu cấp, chống ăn mòn hóa học, không gỉ sét |
| Quy cách đóng gói xuất xưởng | Hộp nhựa kỹ thuật bảo vệ cao cấp kèm đệm mút định hình |
| Tùy chọn phi tiêu chuẩn (Customized) | Hỗ trợ đặt gia công lẻ các kích thước: 1.02, 1.05, 1.19... |
Bảng thông số kỹ thuật ấn tượng này minh chứng cho năng lực chế tác cơ khí chính xác bậc thầy ẩn chứa trong dưỡng vòng chuẩn carbide Werka 5109-001CA.
Sản phẩm hoàn toàn đáp ứng các tiêu chuẩn đo lường quốc tế khắt khe nhất của ISO, DIN và JIS.
4. Đỉnh cao mài nghiền siêu bóng gương Ra 0.025a và độ chuẩn xác 0.001mm
Một trong những điểm nhấn ấn tượng nhất của dưỡng vòng chuẩn carbide Werka 5109-001CA là bề mặt lòng lỗ đạt độ bóng Ra 0.025a.
Để đạt được độ bóng quang học này trên lỗ siêu nhỏ phi 1mm, Werka đã sử dụng công nghệ mài nghiền đa tầng bằng bột kim cương hạt nano.
Bề mặt bóng như gương giúp dưỡng vòng chuẩn carbide Werka 5109-001CA loại bỏ hoàn toàn các vết xước vi mô có thể làm tổn hại đến tiếp điểm đầu đo.
Nhờ độ nhẵn tuyệt hảo, hệ số ma sát giữa đầu đo và lòng dưỡng vòng chuẩn carbide Werka 5109-001CA gần như bằng 0, mang lại cảm giác chạm cực kỳ êm ái.
Độ tròn (Roundness) và độ trụ (Cylindricity) của dưỡng vòng chuẩn carbide Werka 5109-001CA được kiểm soát nghiêm ngặt dưới 0.0005mm.
Điều này đảm bảo khi người dùng xoay đầu đo ở bất kỳ góc độ nào bên trong lòng dưỡng vòng chuẩn carbide Werka 5109-001CA, giá trị đo được vẫn giữ nguyên sự đồng nhất tuyệt đối.
Độ chính xác ±0.001mm biến dưỡng vòng chuẩn carbide Werka 5109-001CA thành thước đo tham chiếu lý tưởng nhất cho mọi phòng nghiên cứu phát triển R&D.
5. Các ứng dụng then chốt của dưỡng vòng chuẩn carbide Werka 5109-001CA trong công nghiệp bán dẫn và y tế
Với kích thước vi mô 1.00mm, dưỡng vòng chuẩn carbide Werka 5109-001CA phục vụ cho những ngành công nghiệp công nghệ cao hàng đầu hiện nay:
1. Ngành sản xuất linh kiện bán dẫn và vi điện tử:
Được dùng để kiểm tra và set Zero thiết bị đo lỗ hút chân không (Nozzle), ống dẫn chip bán dẫn và khuôn dập linh kiện vi mạch điện tử.
2. Ngành chế tạo thiết bị y tế và kim tiêm chính xác:
dưỡng vòng chuẩn carbide Werka 5109-001CA là chuẩn đối sánh cho các loại ống nội soi, van vi lưu y tế và đầu kim phẫu thuật siêu nhỏ.
3. Ngành công nghiệp đồng hồ và quang học chính xác:
Kiểm chuẩn lỗ lắp trục chân kính đồng hồ cao cấp và các ống giữ thấu kính quang học có dung sai chỉ tính bằng micron.
4. Ngành chế tạo kim phun nhiên liệu động cơ Diesel & Hàng không:
Căn chỉnh mốc Zero cho các thiết bị đo lỗ kim phun xăng điện tử (Common Rail Injector) đòi hỏi áp suất phun cực đại không rò rỉ.
Sự hiện diện của dưỡng vòng chuẩn carbide Werka 5109-001CA tại các dây chuyền sản xuất này là bảo chứng vàng cho chất lượng thành phẩm hoàn hảo.
6. Hướng dẫn 5 bước thiết lập mốc Zero thiết bị đo lỗ với dưỡng vòng Werka 5109-001CA
Để khai thác tối đa độ chính xác 1 micron của dưỡng vòng chuẩn carbide Werka 5109-001CA, người dùng nên áp dụng đúng quy trình chuẩn sau:
Bước 1: Làm sạch phòng đo và dưỡng chuẩn
Vệ sinh phòng đo đảm bảo nhiệt độ ổn định ở 20 độ C và không có bụi mịn bay lơ lửng trong không khí.
Lau nhẹ lòng lỗ dưỡng vòng chuẩn carbide Werka 5109-001CA bằng que tăm bông chuyên dụng tẩm cồn quang học nguyên chất.
Bước 2: Cân bằng nhiệt tiếp xúc
Đặt dưỡng vòng chuẩn carbide Werka 5109-001CA cùng thiết bị đo trên bàn đá granite ít nhất 20 phút trước khi tiến hành căn chỉnh.
Sử dụng găng tay chuyên dụng khi cầm dưỡng để nhiệt độ cơ thể từ ngón tay không truyền qua làm giãn nở cục bộ.
Bước 3: Đưa đầu đo vào lòng dưỡng vòng
Nhẹ nhàng đưa đầu chạm của đồng hồ đo lỗ hoặc panme đo trong vào chính giữa lòng dưỡng vòng chuẩn carbide Werka 5109-001CA.
Đảm bảo hai tiếp điểm đo nằm vuông góc hoàn hảo với trục tâm hình học của dưỡng vòng.
Bước 4: Rà điểm đảo chiều và thiết lập mốc 0
Lắc nhẹ thiết bị đo để tìm điểm hiển thị nhỏ nhất (điểm đảo chiều thực tế của đường kính lỗ trong).
Nhấn nút Origin/Zero hoặc xoay vòng hiệu chỉnh của đồng hồ để thiết lập giá trị chuẩn đúng 1.000mm theo thông số của dưỡng vòng chuẩn carbide Werka 5109-001CA.
Bước 5: Kiểm tra lặp lại và ghi nhận kết quả
Rút đầu đo ra và đưa vào đo lại lòng dưỡng vòng chuẩn carbide Werka 5109-001CA thêm 2 lần để kiểm tra độ lặp lại.
Nếu giá trị kim đồng hồ luôn về đúng vạch 0, thiết bị đo đã sẵn sàng đưa vào đo kiểm chi tiết gia công hàng loạt.
7. Kết nối dưỡng vòng chuẩn carbide Werka 5109-001CA cùng hệ sinh thái đo lường Werka
Quy trình kiểm soát chất lượng vi mô sẽ đạt hiệu quả vượt trội khi kết hợp đồng bộ dưỡng vòng chuẩn carbide Werka 5109-001CA cùng các dụng cụ đo lường Werka cao cấp.
Quý khách hàng có thể khám phá danh mục hoàn chỉnh các thiết bị đo cơ khí tại trang chủ https://werka.com.vn/ để trang bị cho phòng thí nghiệm.
Để đo kiểm kích thước phủ bì bên ngoài của phôi gia công, các mẫu thước cặp điện tử độ phân giải 0.01mm của Werka luôn là lựa chọn hàng đầu.
Đối với nhu cầu đo đường kính ngoài trục vi mô với độ chính xác 0.001mm, hãy tham khảo các dòng thước panme đo ngoài cao cấp của hãng.
Để đo độ lệch và kiểm tra độ đảo đồng tâm trục chi tiết gia công, sự kết hợp với các mẫu đồng hồ so điện tử chống nước Werka mang lại độ tin cậy tuyệt đối.
Quý đối tác cũng có thể cập nhật thêm thông tin về các dòng dưỡng chuẩn đặc biệt tại cổng thông tin quốc tế https://www.werka.com.
Hệ sinh thái thiết bị đo lường toàn diện này giúp dưỡng vòng chuẩn carbide Werka 5109-001CA trở thành mắt xích chuẩn mực định hình độ chính xác cho toàn nhà máy.
8. Nguyên tắc bảo quản chống trầy xước và chu kỳ kiểm định định kỳ
Mặc dù dưỡng vòng chuẩn carbide Werka 5109-001CA có độ cứng siêu việt HRA91, nhưng người dùng vẫn cần tuân thủ các nguyên tắc bảo dưỡng chuẩn xác:
Tránh tuyệt đối việc làm rơi dưỡng vòng chuẩn carbide Werka 5109-001CA xuống nền bê tông vì vật liệu carbide có độ giòn cao, dễ bị mẻ cạnh nếu chịu va đập cực mạnh.
Sau khi dùng xong, lau sạch lòng lỗ bằng khăn lau phòng sạch vi sợi mềm và cất ngay dưỡng vòng chuẩn carbide Werka 5109-001CA vào hộp nhựa chuyên dụng.
Không cần bôi quá nhiều dầu nhờn dày đặc vì carbide không bị oxy hóa, chỉ cần bảo quản trong môi trường khô thoáng sạch bụi.
Không đặt dưỡng vòng chuẩn carbide Werka 5109-001CA gần các nguồn từ trường mạnh hoặc thiết bị phát nhiệt công suất lớn.
Do là dưỡng chuẩn Master, chu kỳ gửi dưỡng vòng chuẩn carbide Werka 5109-001CA đi hiệu chuẩn tại trung tâm kiểm định đo lường Quốc gia khuyến nghị là 12 tháng/lần.
Giữ gìn cẩn thận phiếu kiểm định hiệu chuẩn gốc kèm theo mã số của dưỡng vòng chuẩn carbide Werka 5109-001CA để phục vụ đánh giá ISO 9001.
9. Giải đáp các câu hỏi thường gặp (FAQ) về dưỡng vòng chuẩn carbide Werka 5109-001CA
Dưới đây là phần giải đáp thắc mắc chi tiết dành cho khách hàng quan tâm đến dưỡng vòng chuẩn carbide Werka 5109-001CA:
Câu hỏi 1: Dưỡng vòng chuẩn carbide Werka 5109-001CA có dùng để kiểm tra đạt/hỏng như dưỡng GO/NO-GO được không?
Trả lời: dưỡng vòng chuẩn carbide Werka 5109-001CA là dưỡng chuẩn thiết lập mốc (Setting Ring Gauge), không phải dưỡng GO/NO-GO.
Mục đích chính của nó là đưa kích thước chuẩn 1.000mm vào thiết bị đo lỗ để thiết bị đo tiến hành đo chi tiết gia công.
Câu hỏi 2: Tôi có thể đặt Werka sản xuất các kích thước dưỡng vòng carbide lẻ như 1.02mm hay 1.05mm không?
Trả lời: Hoàn toàn được. Hãng Werka nhận đặt hàng chế tác riêng theo yêu cầu bản vẽ cho tất cả các kích thước lẻ vi mô.
Câu hỏi 3: Tại sao giá thành của dưỡng vòng chuẩn carbide Werka 5109-001CA lại cao hơn dưỡng thép cùng kích thước?
Trả lời: Hợp kim Tungsten Carbide có chi phí nguyên liệu đắt đỏ và đòi hỏi công nghệ mài kim cương cực kỳ phức tạp để gia công lỗ phi 1mm.
Tuy nhiên, độ bền chống mòn gấp 10 lần của nó mang lại hiệu quả kinh tế lâu dài vượt trội hơn hẳn dưỡng thép.
Câu hỏi 4: Dưỡng vòng chuẩn carbide Werka 5109-001CA có bị nhiễm từ tính trong quá trình sử dụng không?
Trả lời: Vật liệu hợp kim cứng Tungsten Carbide của Werka có độ nhiễm từ cực thấp, không hút mạt sắt li ti gây sai số phép đo.
Câu hỏi 5: Sản phẩm có đầy đủ giấy chứng nhận xuất xứ CO và chất lượng CQ không?
Trả lời: Toàn bộ sản phẩm dưỡng vòng chuẩn carbide Werka 5109-001CA chính hãng nhập khẩu đều đi kèm đầy đủ chứng từ CO/CQ và hóa đơn VAT hợp lệ.
10. Kết luận và phương thức đặt mua dưỡng vòng chuẩn carbide Werka 5109-001CA chính hãng
Trang bị dưỡng vòng chuẩn carbide Werka 5109-001CA là bước tiến quyết định giúp nâng tầm đẳng cấp chất lượng cho mọi phòng kiểm chuẩn đo lường hiện đại.
Sự kết hợp hoàn mỹ giữa hợp kim cứng HRA91, bề mặt gương Ra 0.025a và sai số 1 micron đem lại sự chuẩn xác trường tồn cùng thời gian.
Quý khách hàng hãy liên hệ ngay với nhà phân phối chính thức Werka tại Việt Nam để sở hữu dưỡng vòng chuẩn carbide Werka 5109-001CA chính hãng với dịch vụ tư vấn kỹ thuật chuyên sâu nhất.
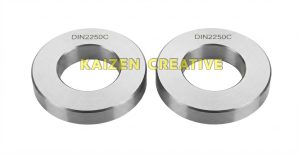
Dưỡng Vòng Chuẩn Trơn Thiết Lập Mốc 0 Phi 3mm DIN 2250C Thép Đặc Chủng Werka 261-3284
Liên hệ báo giá 0348353384Dưỡng vòng chuẩn Werka 261-3284 đường kính trong danh nghĩa phi 3mm chế tác theo tiêu chuẩn DIN 2250 Form C bằng thép hợp kim đặc chủng mài nghiền siêu tinh xảo là chuẩn mực thiết lập mốc 0 hàng đầu.
Trong kỹ thuật đo lường đường kính trong, việc thiết lập điểm 0 ban đầu cho các thiết bị đo vi sai như panme đo trong 3 chấu hay đồng hồ đo lỗ quyết định 100% độ chính xác của kết quả đo.
Sự hiện diện của dưỡng vòng chuẩn Werka 261-3284 mang đến giá trị chuẩn gốc với độ tròn và độ trụ tiệm cận tuyệt đối, loại bỏ hoàn toàn sai số điểm chuẩn trong gia công cơ khí chính xác.
Mục lục nội dung bài viết
- 1. Vì sao thiết bị đo đường kính trong bắt buộc phải set mốc 0 bằng dưỡng vòng chuẩn Werka 261-3284?
- 2. Phân tích tiêu chuẩn DIN 2250 Form C của Đức và yêu cầu độ tròn nghiêm ngặt
- 3. Đỉnh cao công nghệ tôi nhiệt chân không và mài nghiền siêu bóng gương lòng lỗ
- 4. Xử lý đông sâu chống ứng suất dư đảm bảo kích thước danh nghĩa ổn định vĩnh cửu
- 5. Bảng thông số kỹ thuật chi tiết dưỡng vòng chuẩn Werka 261-3284
- 6. Tổng hợp dải kích thước đa dạng từ phi 3mm đến phi 125mm của dòng dưỡng vòng Werka
- 7. Quy trình 4 bước thiết lập mốc 0 chuẩn xác cho thước panme đo trong và đồng hồ đo lỗ
- 8. Ứng dụng thực tế của dưỡng vòng chuẩn Werka 261-3284 trong nhà máy hiện đại
- 9. Kết hợp đồng bộ cùng hệ sinh thái thiết bị đo lường chính xác Werka
- 10. Hướng dẫn vệ sinh và bảo quản dưỡng vòng chuẩn chống oxy hóa lòng lỗ
- 11. Câu hỏi thường gặp về dưỡng vòng chuẩn Werka 261-3284 (FAQ)
- 12. Mua dưỡng vòng chuẩn Werka 261-3284 chính hãng ở đâu đảm bảo chất lượng?
1. Vì sao thiết bị đo đường kính trong bắt buộc phải set mốc 0 bằng dưỡng vòng chuẩn Werka 261-3284?
Khác với đo kích thước ngoài có thể khép mỏ đo lại về 0, các thiết bị đo kích thước trong như panme đo lỗ 3 chấu hay đồng hồ đo lỗ không thể tự set điểm 0 cơ học.
Nếu bạn sử dụng mỏ kẹp ngoài của thước cặp để kẹp dưỡng căn mẫu rồi đưa panme đo trong vào đo, sai số kẹp lệch góc và sai số tiếp xúc điểm sẽ làm lệch điểm 0 từ 0.005mm đến 0.015mm.
Kích thước lỗ phi 3mm là dải kích thước siêu nhỏ, nơi một sai lệch nhỏ 0.002mm đã đủ làm hỏng hoàn toàn độ dôi lắp ghép của ổ trục chân kính hoặc van tiết lưu thủy lực.
Dưỡng vòng chuẩn Werka 261-3284 mang đến một lòng lỗ tròn lý tưởng với kích thước đường kính danh định chính xác tuyệt đối được khắc sẵn trên mặt vành.
Kỹ thuật viên chỉ cần đưa các chấu đo của panme vào lòng dưỡng vòng, vặn bánh cóc trợ lực và nhấn nút Set Zero trên thước điện tử.
Toàn bộ chuỗi dữ liệu đo đường kính lỗ sau đó sẽ đạt độ tin cậy tuyệt đối và tính truy nguyên đo lường chuẩn xác nhất.
2. Phân tích tiêu chuẩn DIN 2250 Form C của Đức và yêu cầu độ tròn nghiêm ngặt
Tiêu chuẩn DIN 2250 của Viện Tiêu chuẩn Đức phân chia dưỡng vòng thành nhiều cấp độ hình học khác nhau, trong đó Form C (DIN 2250C) là cấp chất lượng cao cấp nhất chuyên dùng cho mục đích hiệu chuẩn thiết bị (Setting Ring Gauge).
Dưỡng vòng chuẩn Werka 261-3284 tuân thủ tuyệt đối các yêu cầu kỹ thuật khắt khe của chuẩn DIN 2250C:
- Độ tròn siêu vi (Roundness / Circularity): Độ sai lệch hình tròn của lòng lỗ phi 3mm được kiểm soát nghiêm ngặt dưới 0.0005 mm (0.5 micromet).
- Độ trụ thẳng trục (Cylindricity): Lòng lỗ xuyên suốt chiều dày của vành xuyến có đường kính đồng nhất tuyệt đối, không có hiện tượng côn loe miệng hay phình bụng.
- Độ lệch kích thước thực tế khắc rõ ràng: Giá trị sai lệch kích thước thực tế so với danh định 3.000mm được đo bằng máy đo tọa độ quang học và khắc laser trực tiếp lên mặt vành xuyến.
Nhờ tiêu chuẩn DIN 2250C, dưỡng vòng chuẩn Werka 261-3284 đóng vai trò như một quả cân chuẩn hay một khối căn mẫu chuẩn trong lĩnh vực đo kiểm đường kính lỗ.
3. Đỉnh cao công nghệ tôi nhiệt chân không và mài nghiền siêu bóng gương lòng lỗ
Do đầu đo của panme 3 chấu thường được làm bằng hợp kim cứng Carbide sắc nhọn tì miết liên tục vào thành lỗ, độ cứng chống mài mòn của dưỡng vòng phải cực kỳ vượt trội.
Dưỡng vòng chuẩn Werka 261-3284 được chế tạo từ thép hợp kim chịu lực đặc chủng (Special Tool Steel) cao cấp.
Trải qua quy trình nhiệt luyện chân không cao tần, sản phẩm đạt độ cứng bề mặt đanh chắc từ HRC 58 đến HRC 62.
Lòng lỗ trong của dưỡng vòng chuẩn Werka 261-3284 được gia công doa mài vô tâm và nghiền tinh siêu gương (Finely Ground and Lapped) với độ nhám bề mặt Ra siêu phẳng mịn dưới 0.05 µm.
Độ bóng gương quang học này giúp các chấu đo của panme tiếp xúc êm ái mà không gây trầy xước lòng lỗ hay làm mòn đầu chấu kim loại.
4. Xử lý đông sâu chống ứng suất dư đảm bảo kích thước danh nghĩa ổn định vĩnh cửu
Một vấn đề kỹ thuật lớn của các loại dưỡng vòng giá rẻ trên thị trường là sau 1 đến 2 năm lưu kho, ứng suất dư bên trong kim loại tự giải phóng làm lòng lỗ bị biến dạng ô van.
Để triệt tiêu hoàn toàn rủi ro này, dưỡng vòng chuẩn Werka 261-3284 trải qua công đoạn xử lý nhiệt đông sâu (Cryogenic Sub-zero Treatment) ở nhiệt độ âm sâu dưới -80°C.
Quá trình này chuyển hóa hoàn toàn lượng Austenit dư thừa thành Mactensit ổn định, khóa chặt mạng tinh thể kim loại ở trạng thái cân bằng tuyệt đối.
Nhờ đó, dưỡng vòng chuẩn Werka 261-3284 giữ nguyên độ tròn và kích thước danh định phi 3mm chuẩn xác suốt hàng chục năm sử dụng.
Hệ số giãn nở nhiệt của thép hợp kim (11.5 x 10^-6/K) đồng nhất hoàn hảo với thân panme và phôi thép gia công, triệt tiêu sai số nhiệt khi hiệu chuẩn.
5. Bảng thông số kỹ thuật chi tiết dưỡng vòng chuẩn Werka 261-3284
Bảng thông số kỹ thuật chính thức dưới đây cung cấp đầy đủ dữ liệu cho công tác lập hồ sơ kiểm chuẩn phòng đo lường KCS:
| Thông số kỹ thuật | Chi tiết giá trị / Tiêu chuẩn áp dụng |
|---|---|
| Thương hiệu sản xuất | Werka (Đo lường cơ khí chính xác tiêu chuẩn Châu Âu) |
| Mã sản phẩm (Art No.) | 261-3284 |
| Tên danh mục sản phẩm | Plain Setting Ring Gauge (Dưỡng vòng chuẩn trơn thiết lập mốc 0) |
| Tiêu chuẩn sản xuất | DIN 2250 Form C (DIN 2250C) |
| Đường kính trong danh nghĩa (Size) | ø3 mm (Phi 3 mm) |
| Mục đích sử dụng chính | Thiết lập mốc 0 (Zero-setting) cho panme đo trong, đồng hồ đo lỗ, thiết bị đo khí nén |
| Vật liệu chế tạo | Thép hợp kim đặc chủng tôi nhiệt chân không (Special steel hardened) |
| Độ cứng bề mặt lòng lỗ | HRC 58 - 62 (Chống mài mòn, chống trầy xước cực cao) |
| Gia công lòng lỗ | Mài tinh và nghiền bóng gương quang học (Finely ground and lapped) |
| Độ nhám bề mặt trong (Ra) | Ra dưới 0.05 µm (Độ bóng phẳng quang học) |
| Mã vạch quốc tế (Barcode) | 6971570713284 |
| Bao bì bảo quản | Hộp nhựa cao cấp có khay đệm chống sốc (Packed in plastic box) |
6. Tổng hợp dải kích thước đa dạng từ phi 3mm đến phi 125mm của dòng dưỡng vòng Werka
Werka cung cấp dải dưỡng vòng chuẩn DIN 2250C phong phú bậc nhất trên thị trường, đáp ứng trọn vẹn mọi nhu cầu hiệu chuẩn đo trong:
| Dải đường kính danh nghĩa (Size mm) | Tiêu chuẩn kỹ thuật áp dụng | Mã sản phẩm tiêu biểu |
|---|---|---|
| Từ ø3 đến ø10 mm | DIN 2250 Form C mài nghiền siêu vi | 261-3284 (ø3), 261-3307 (ø5), 261-3352 (ø10) |
| Từ ø11 đến ø25 mm | DIN 2250 Form C vành xuyến có gờ cầm | 261-3369 (ø11), 261-3413 (ø16), 261-3451 (ø20) |
| Từ ø48 đến ø60 mm | DIN 2250 Form C vành xuyến chịu lực | 261-3680 (ø48), 261-3697 (ø50), 261-3758 (ø60) |
| Từ ø62 đến ø85 mm | DIN 2250 Form C tối ưu hóa độ phẳng đáy | 261-3765 (ø62), 261-3819 (ø75), 261-3833 (ø85) |
| Từ ø90 đến ø125 mm | DIN 2250 Form C đường kính lớn cao cấp | 261-3840 (ø90), 261-3864 (ø100), 261-3918 (ø125) |
7. Quy trình 4 bước thiết lập mốc 0 chuẩn xác cho thước panme đo trong và đồng hồ đo lỗ
Để đạt độ chính xác vi mô khi hiệu chuẩn thiết bị đo với dưỡng vòng chuẩn Werka 261-3284, hãy thực hiện theo 4 bước tiêu chuẩn:
Bước 1 - Cân bằng nhiệt độ và vệ sinh: Đặt dưỡng vòng và thước panme đo trong phòng kiểm định 20°C ít nhất 1 giờ. Dùng khăn vải mịn thấm cồn lau sạch bụi và lớp dầu trong lòng dưỡng.
Bước 2 - Đưa chấu đo vào lòng dưỡng: Nhẹ nhàng đưa 3 chấu đo của panme đo trong phi 3mm vào chính giữa lòng lỗ của dưỡng vòng chuẩn Werka 261-3284.
Bước 3 - Vặn bánh cóc trợ lực định tâm: Vặn từ từ núm xoay bánh cóc trợ lực (Ratchet Stop) cho đến khi 3 tiếng tạch phát ra để đảm bảo lực đo chuẩn và các chấu đo tự định tâm vuông góc.
Bước 4 - Khóa vít và set điểm 0: Khóa vít hãm trục đo, nhấn nút Origin / Set Zero trên panme điện tử để định vị chuẩn 3.000 mm (hoặc chỉnh vạch 0 trên ống khắc độ cơ khí).
Rút panme ra nhẹ nhàng và bắt đầu tiến hành đo kiểm các chi tiết phôi gia công với độ tin cậy tuyệt đối.
8. Ứng dụng thực tế của dưỡng vòng chuẩn Werka 261-3284 trong nhà máy hiện đại
Nhờ độ chính xác cấp DIN 2250C, dưỡng vòng chuẩn Werka 261-3284 là công cụ hiệu chuẩn bắt buộc trong nhiều quy trình sản xuất công nghệ cao:
- Hiệu chuẩn panme đo trong 3 chấu và 2 chấu: Thiết lập điểm 0 chuẩn xác hàng ngày cho các thiết bị đo lỗ cầm tay tại xưởng gia công.
- Căn chỉnh đồng hồ đo lỗ cơ và điện tử (Bore Gauges): Kết hợp cùng đồng hồ so để set mốc 0 trước khi kiểm tra độ côn và độ ovan của xi lanh siêu nhỏ.
- Hiệu chuẩn cảm biến đo lỗ khí nén (Air Gauge Rings): Dùng làm dưỡng chuẩn mốc Min/Max để cài đặt áp suất đo cho hệ thống kiểm tra lỗ tự động.
- Kiểm chuẩn máy đo tọa độ CMM 3D và VMM quang học: Dùng làm cữ chuẩn kiểm tra độ phóng đại ống kính và độ chính xác của đầu dò cảm ứng vi mô.
Sản phẩm đảm bảo sự liên kết đo lường chuẩn xác từ phòng Lab ra thẳng bàn máy gia công CNC.
9. Kết hợp đồng bộ cùng hệ sinh thái thiết bị đo lường chính xác Werka
Dưỡng vòng chuẩn Werka 261-3284 hoạt động đồng bộ cùng hệ sinh thái dụng cụ đo lường toàn diện của Werka:
- Hiệu chuẩn trực tiếp cho các dòng thước panme đo trong: Ứng dụng set 0 cho toàn bộ panme đo lỗ tại danh mục thước panme.
- Kiểm tra độ chụm mỏ đo trong của thước cặp: Sử dụng làm dưỡng chuẩn kiểm tra độ chính xác mỏ đo trong cho danh mục thước cặp.
- Set điểm 0 cho đồng hồ so đo lỗ: Kết hợp cùng chân gá và đồng hồ so chính xác cao tại danh mục đồng hồ so.
- Phối hợp cùng bộ căn mẫu và dưỡng trục trơn: Xây dựng trạm kiểm định đo lường toàn năng từ đo ngoài, đo trong đến đo sâu cho phân xưởng.
Khám phá thêm hàng trăm thiết bị kiểm chuẩn chuyên nghiệp tại trang chủ werka.com.vn hoặc website chính thức www.werka.com.
10. Hướng dẫn vệ sinh và bảo quản dưỡng vòng chuẩn chống oxy hóa lòng lỗ
Lòng lỗ mài nghiền siêu bóng của dưỡng vòng chuẩn Werka 261-3284 cần được bảo quản đúng cách để duy trì cấp chính xác DIN 2250C lâu dài:
Khi thao tác cầm nắm dưỡng vòng, nên cầm vào vành ngoài, tránh thọc ngón tay trần có mồ hôi trực tiếp vào lòng lỗ phi 3mm.
Sau mỗi ca hiệu chuẩn, dùng tăm bông mềm hoặc khăn vải sợi mịn thấm dung dịch cồn sạch lau khô lòng lỗ.
Thoa một lớp dầu bảo dưỡng mỏng chuyên dụng chống oxy hóa vào lòng lỗ và hai mặt bên của vành xuyến.
Đặt dưỡng vòng chuẩn Werka 261-3284 vào hộp nhựa bảo vệ đi kèm có khay xốp chống sốc và đậy kín nắp hộp.
Bảo quản hộp dưỡng tại nơi khô ráo, nhiệt độ phòng ổn định 20°C và độ ẩm không khí dưới 60%.
11. Câu hỏi thường gặp về dưỡng vòng chuẩn Werka 261-3284 (FAQ)
Dưỡng vòng DIN 2250 Form C khác gì so với dưỡng kiểm lỗ trơn Plug Gauge?
Dưỡng vòng DIN 2250C có lòng lỗ chuẩn xác dùng để thiết lập mốc 0 (Zero-setting) cho thiết bị đo trong, trong khi dưỡng kiểm lỗ trơn Plug Gauge là trục đo hình trụ dùng để kiểm tra giới hạn GO/NO-GO của lỗ phôi.
Lòng lỗ phi 3mm có bị mòn khi chấu panme tì vào không?
Với độ cứng HRC 58-62 và bề mặt mài nghiền bóng gương, dưỡng vòng có khả năng chống mài mòn cực cao khi thao tác đúng lực siết bánh cóc trợ lực của panme.
Sản phẩm có kèm giấy kiểm định hiệu chuẩn không?
Mỗi dưỡng vòng chuẩn Werka 261-3284 đều có chứng chỉ chất lượng nhà máy CQ và có thể yêu cầu cấp thêm chứng chỉ kiểm định Lab theo tiêu chuẩn dự án.
Tôi có thể đặt hàng các kích thước dưỡng vòng phi lẻ như 3.15mm hay 4.25mm không?
Werka nhận gia công và cung cấp theo yêu cầu mọi kích thước dưỡng vòng chuẩn số lẻ theo đúng bản vẽ và tiêu chuẩn dung sai riêng của khách hàng.
12. Mua dưỡng vòng chuẩn Werka 261-3284 chính hãng ở đâu đảm bảo chất lượng?
Để đảm bảo nhận được dưỡng vòng chuẩn gốc chính xác nguyên bản, quý khách hàng nên lựa chọn nhà phân phối chính thức của hãng.
Werka Việt Nam tự hào là đại diện phân phối chính thức các dòng thiết bị đo lường và dưỡng chuẩn cơ khí chính xác Werka tại thị trường Việt Nam.
Chính sách bán hàng và dịch vụ hậu mãi vượt trội khi mua dưỡng vòng chuẩn Werka 261-3284:
- Sản phẩm mới 100% nguyên hộp nhựa bảo vệ niêm phong chính hãng xuất xưởng.
- Đầy đủ chứng từ chứng nhận xuất xứ CO và chứng nhận chất lượng CQ minh bạch.
- Bảo hành chính hãng 12 tháng, hỗ trợ tư vấn kỹ thuật hiệu chuẩn đo trong trọn đời.
- Giao hàng hỏa tốc an toàn trên toàn quốc, kiểm tra hàng kỹ lưỡng trước khi nhận.
Hãy liên hệ ngay với Werka Việt Nam qua Hotline để nhận tư vấn chuyên sâu và báo giá ưu đãi tốt nhất cho dưỡng vòng chuẩn Werka 261-3284 ngay hôm nay!
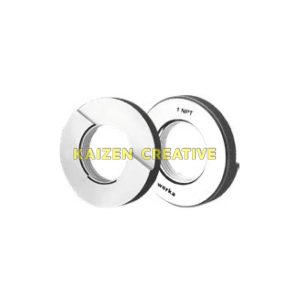
Dưỡng vòng kiểm ren côn 1/8-27 NPT có mặt bậc tiêu chuẩn ANSI/ASME B1.20.1 thép đặc chủng Werka 5110-NPT18
Liên hệ báo giá 0348353384Dưỡng vòng kiểm ren côn Werka 5110-NPT18: Chuẩn mực kiểm định ren ngoài 1/8-27 NPT độ côn 1:16 chống rò rỉ áp suất cao
Trong ngành gia công cơ khí thủy lực và dầu khí, việc tiện ren côn NPT đòi hỏi độ chính xác góc côn và chiều sâu vặn ren vô cùng nghiêm ngặt.
Sản phẩm dưỡng vòng kiểm ren côn Werka 5110-NPT18 chính là thiết bị kiểm chuẩn giới hạn mặt bậc không thể thay thế cho các xưởng tiện CNC hiện đại.
Mục Lục Nội Dung
- 1. Tổng quan về dưỡng vòng kiểm ren côn Werka 5110-NPT18
- 2. Vì sao kiểm tra ren côn ngoài NPT 1/8 bằng dưỡng có mặt bậc lại cực kỳ quan trọng?
- 3. Bảng thông số kỹ thuật chi tiết của dưỡng vòng kiểm ren côn Werka 5110-NPT18
- 4. Công nghệ tôi thấm thép đặc chủng và mài nghiền biên dạng 60 độ trên dưỡng Werka
- 5. Cơ chế kiểm tra mặt bậc Step L1 và phương pháp đánh giá đạt/hỏng
- 6. Quy trình 5 bước kiểm tra ren côn ngoài chuẩn xác với dưỡng vòng Werka 5110-NPT18
- 7. Đồng bộ dưỡng vòng kiểm ren côn Werka 5110-NPT18 cùng hệ sinh thái đo lường Werka
- 8. Bí quyết bảo dưỡng, chống rỉ sét và quy định kiểm định định kỳ
- 9. Giải đáp câu hỏi thường gặp (FAQ) về dưỡng vòng kiểm ren côn Werka 5110-NPT18
- 10. Kết luận và địa chỉ mua dưỡng vòng kiểm ren côn Werka 5110-NPT18 chính hãng
1. Tổng quan về dưỡng vòng kiểm ren côn Werka 5110-NPT18
Thiết bị dưỡng vòng kiểm ren côn Werka 5110-NPT18 là dòng dưỡng vòng chuẩn (Ring Gauge) chuyên dụng để kiểm tra ren côn ngoài kích thước 1/8-27 NPT.
Sản phẩm được thiết kế và sản xuất hoàn toàn tuân thủ theo tiêu chuẩn danh tiếng của Viện Tiêu chuẩn Quốc gia Hoa Kỳ ANSI/ASME B1.20.1.
Với độ côn chuẩn 1:16 (tương đương 0.75 inch trên mỗi foot chiều dài), dưỡng vòng kiểm ren côn Werka 5110-NPT18 đảm bảo kiểm soát hoàn hảo góc nghiêng sườn côn 1 độ 47 phút.
Mã quản lý vạch toàn cầu Barcode 6972727957681 giúp khách hàng dễ dàng truy xuất nguồn gốc sản phẩm chính hãng và hồ sơ quản lý chất lượng.
Mỗi sản phẩm dưỡng vòng kiểm ren côn Werka 5110-NPT18 đều được khắc chìm tinh xảo các thông số kỹ thuật bao gồm mã hãng, kích thước ren và tiêu chuẩn ngay trên mặt đầu.
Dưỡng được gia công mặt bậc khuyết (Step Notch) đặc trưng, cho phép kỹ thuật viên kiểm tra độ kín khít và chiều dài ren bằng tay (L1) trong tích tắc.
2. Vì sao kiểm tra ren côn ngoài NPT 1/8 bằng dưỡng có mặt bậc lại cực kỳ quan trọng?
Khác với ren ống trụ G (BSPP) làm kín bằng gioăng cao su, ren côn NPT tạo độ kín hoàn toàn nhờ vào sự ép chặt kim loại giữa đỉnh và đáy ren côn.
Do đó, chỉ cần một sai lệch nhỏ về góc côn 1:16 hoặc bước ren 27 TPI sẽ khiến mối ghép bị rò rỉ khí nén áp lực cao hoặc chảy dầu thủy lực.
Sử dụng dưỡng vòng kiểm ren côn Werka 5110-NPT18 giúp kỹ sư tiện CNC loại bỏ triệt để rủi ro tiện ren quá nông hoặc quá sâu.
Nếu ren tiện quá nông, đầu cút nối không thể vặn đủ sâu vào thân van, dẫn tới hiện tượng lỏng lẻo và nứt vỡ chân ren khi chịu áp suất xung kích.
Nếu ren tiện quá sâu, đầu cút nối sẽ chạm đáy lỗ ren trong trước khi các bề mặt côn kịp ép chặt vào nhau, gây xì khí nghiêm trọng.
Sự hiện diện của dưỡng vòng kiểm ren côn Werka 5110-NPT18 trên bàn máy gia công giúp thợ tiện kiểm tra ngay lập tức mà không cần tháo phôi ra khỏi mâm cặp.
Nhờ đó, dưỡng vòng kiểm ren côn Werka 5110-NPT18 trở thành công cụ đắc lực giúp cắt giảm 100% tỷ lệ phế phẩm và tiết kiệm chi phí phôi đắt đỏ.
Đặc biệt đối với các đơn hàng linh kiện phụ tùng xuất khẩu đi thị trường Bắc Mỹ, dưỡng vòng kiểm ren côn Werka 5110-NPT18 là bằng chứng nghiệm thu chất lượng thuyết phục nhất.
3. Bảng thông số kỹ thuật chi tiết của dưỡng vòng kiểm ren côn Werka 5110-NPT18
Dưới đây là bảng tổng hợp các thông số kỹ thuật và kích thước tiêu chuẩn của dưỡng vòng kiểm ren côn Werka 5110-NPT18 phục vụ phòng đo lường:
| Chỉ số kỹ thuật | Giá trị tiêu chuẩn công bố |
|---|---|
| Mã đặt hàng (Article Number) | 5110-NPT18 |
| Tên sản phẩm chuẩn SEO | dưỡng vòng kiểm ren côn Werka 5110-NPT18 |
| Mã vạch quốc tế (Barcode) | 6972727957681 |
| Kích thước danh định ren | 1/8-27 NPT STEP (Ren côn đường ống chuẩn Mỹ) |
| Số bước ren trên 1 inch (TPI) | 27 TPI (Pitch tương đương ~0.941 mm) |
| Độ côn tiêu chuẩn (Conical Degree) | 1:16 (Góc nghiêng nửa góc côn 1°47'24") |
| Góc đỉnh sườn ren (Thread Angle) | 60 độ (Biên dạng ren hình tam giác hệ Mỹ) |
| Tiêu chuẩn thiết kế & chế tạo | ANSI/ASME B1.20.1 Standard (Kiểm tra chiều dài ren L1) |
| Vật liệu cấu tạo (Material) | Thép hợp kim tôi cứng đặc chủng chống mài mòn cao |
| Phương pháp gia công ren | Mài nghiền tinh bóng bề mặt (Finely ground and lapped) |
| Hộp đựng bảo quản | Hộp nhựa kỹ thuật cao cấp chống sốc (High quality plastic box) |
Bảng thông số trên chứng minh dưỡng vòng kiểm ren côn Werka 5110-NPT18 đáp ứng trọn vẹn những đòi hỏi nghiêm ngặt nhất của tiêu chuẩn đo lường quốc tế.
Doanh nghiệp hoàn toàn an tâm khi đưa thiết bị vào quy trình kiểm tra chất lượng tại xưởng cũng như phòng lab.
4. Công nghệ tôi thấm thép đặc chủng và mài nghiền biên dạng 60 độ trên dưỡng Werka
Khác biệt lớn nhất làm nên đẳng cấp của dưỡng vòng kiểm ren côn Werka 5110-NPT18 nằm ở quy trình luyện kim và xử lý bề mặt tối tân.
Thân dưỡng được đúc từ phôi thép hợp kim dụng cụ cao cấp, trải qua nhiều chu kỳ tôi chân không và ram ổn định tổ chức kim loại.
Độ cứng bề mặt của dưỡng vòng kiểm ren côn Werka 5110-NPT18 đạt trên mức tiêu chuẩn HRC 60, giúp chống lại hiện tượng trầy xước và mòn ren khi tiếp xúc liên tục với kim loại cứng.
Hệ số giãn nở nhiệt của vật liệu được kiểm soát ở mức cực thấp, đảm bảo dưỡng không bị biến dạng kích thước khi nhiệt độ nhà xưởng thay đổi.
Biên dạng ren côn 60 độ trên dưỡng vòng kiểm ren côn Werka 5110-NPT18 được mài CNC bằng đá mài kim cương định hình siêu chính xác.
Sau đó, lòng ren trải qua công đoạn nghiền tinh (Lapping) thủ công kết hợp bột mài siêu mịn, mang lại bề mặt ren sáng bóng không tì vết.
Vành ngoài của dưỡng vòng kiểm ren côn Werka 5110-NPT18 được tạo rãnh khía ca-rô chống trơn, giúp việc cầm nắm và xoay ren bằng tay vô cùng chắc chắn.
Đặc tính chống rỉ sét của dưỡng vòng kiểm ren côn Werka 5110-NPT18 cũng được tăng cường nhờ lớp phủ dầu bảo quản công nghiệp chuyên dụng ngay từ nhà máy.
5. Cơ chế kiểm tra mặt bậc Step L1 và phương pháp đánh giá đạt/hỏng
Không giống như ren trụ thông thường dùng 2 dưỡng GO và NO-GO riêng biệt, dưỡng vòng kiểm ren côn Werka 5110-NPT18 tích hợp cơ chế kiểm tra mặt bậc L1 thông minh.
Mặt bậc trên dưỡng vòng kiểm ren côn Werka 5110-NPT18 được phay khuyết chính xác tương ứng với chiều dài vặn ren danh định bằng tay (Handtight Engagement L1).
Khi vặn dưỡng vòng kiểm ren côn Werka 5110-NPT18 vào ren ngoài của chi tiết gia công bằng lực tay vừa phải, người thợ sẽ quan sát vị trí tương quan giữa mặt đầu chi tiết và mặt bậc dưỡng.
Trường hợp Đạt chuẩn lý tưởng (Basic Size):
Mặt đầu của chi tiết ren ngoài nằm phẳng hoàn toàn (Flush) với bề mặt bậc danh định của dưỡng vòng kiểm ren côn Werka 5110-NPT18.
Trường hợp Đạt dung sai cho phép (Within Tolerance):
Tiêu chuẩn ANSI/ASME B1.20.1 cho phép mặt đầu chi tiết dao động trong khoảng cộng trừ 1 vòng ren (±1 Turn) so với mặt phẳng chuẩn của dưỡng vòng kiểm ren côn Werka 5110-NPT18.
Trường hợp Phế phẩm ren quá to (Undersize/Notch High):
Nếu chi tiết ren ngoài không thể vặn sâu vào dưỡng, mặt đầu còn cách xa mặt bậc chuẩn quá 1 vòng ren, chi tiết bị tiện quá dày (cần tiện thêm).
Trường hợp Phế phẩm ren quá nhỏ (Oversize/Notch Low):
Nếu chi tiết chui quá sâu vượt qua mặt bậc dưới quá 1 vòng ren, chi tiết đã bị tiện hụt kích thước và không thể cứu vãn.
Nhờ mặt bậc trực quan của dưỡng vòng kiểm ren côn Werka 5110-NPT18, nhân viên KCS có thể đưa ra kết luận nghiệm thu chỉ trong vòng 3 giây.
6. Quy trình 5 bước kiểm tra ren côn ngoài chuẩn xác với dưỡng vòng Werka 5110-NPT18
Để đạt độ tin cậy tuyệt đối trong quá trình kiểm tra hàng loạt, người thao tác cần thực hiện đúng theo 5 bước hướng dẫn sau với dưỡng vòng kiểm ren côn Werka 5110-NPT18:
Bước 1: Làm sạch ren phôi và lòng dưỡng
Lau sạch toàn bộ dầu làm mát và phoi kim loại dính trên ren ngoài 1/8-27 NPT của chi tiết bằng giẻ lau sạch hoặc bàn chải đồng.
Kiểm tra lòng ren của dưỡng vòng kiểm ren côn Werka 5110-NPT18 đảm bảo không có mạt sắt hay hạt cát bám vào các rãnh ren.
Bước 2: Cân bằng nhiệt độ đo lường
Để phôi gia công và dưỡng vòng kiểm ren côn Werka 5110-NPT18 cùng nằm trong môi trường phòng đo ít nhất 15 phút để triệt tiêu sai số giãn nở nhiệt.
Tuyệt đối không kiểm tra khi phôi vừa bước ra khỏi máy tiện CNC còn đang ở nhiệt độ cao.
Bước 3: Bắt ren nhẹ nhàng bằng lực tay
Đặt dưỡng vòng kiểm ren côn Werka 5110-NPT18 sao cho mặt bậc hướng về phía ngoài theo đúng chiều côn của ren chi tiết.
Dùng các đầu ngón tay xoay dưỡng theo chiều kim đồng hồ, để dưỡng tự dẫn hướng vào các bước ren đầu tiên một cách êm dịu.
Bước 4: Siết chặt bằng lực tay vừa phải (Handtight)
Xoay dưỡng vòng kiểm ren côn Werka 5110-NPT18 cho đến khi cảm nhận thấy lực cản ép côn chặn lại tự nhiên.
Tuyệt đối không dùng cờ lê, kìm chết hay bất kỳ dụng cụ trợ lực nào để ép dưỡng xoay thêm vì sẽ làm hỏng bề mặt ren chuẩn.
Bước 5: Đọc kết quả mặt bậc và tháo dưỡng
Dùng ngón tay hoặc thước đo phẳng rà nhẹ qua mặt đầu chi tiết xem có nằm trong vùng bậc của dưỡng vòng kiểm ren côn Werka 5110-NPT18 hay không.
Sau khi đọc kết quả, xoay ngược chiều kim đồng hồ để tháo dưỡng ra và bảo quản cẩn thận.
7. Đồng bộ dưỡng vòng kiểm ren côn Werka 5110-NPT18 cùng hệ sinh thái đo lường Werka
Để hoàn thiện quy trình kiểm soát chất lượng từ thô đến tinh, các nhà máy cơ khí nên kết hợp đồng bộ dưỡng vòng kiểm ren côn Werka 5110-NPT18 cùng các thiết bị đo Werka.
Quý khách hàng có thể khám phá toàn bộ dải sản phẩm dụng cụ đo kiểm cơ khí chính xác tại trang chủ đại diện https://werka.com.vn/.
Để kiểm tra đường kính phôi trụ trước khi chạy dao tiện ren, kỹ thuật viên có thể sử dụng các loại thước cặp cơ khí hoặc điện tử Werka độ nhạy cao.
Khi cần kiểm tra độ dày thành ống hoặc đường kính đỉnh ren côn với độ chia 0.001mm, các mẫu thước panme đo ngoài Werka là sự lựa chọn không thể thiếu.
Để rà phẳng và kiểm tra độ đồng tâm của phôi kẹp trên mâm cặp 3 chấu máy tiện CNC, hãy kết hợp cùng đồng hồ so chân gập Werka chính xác tuyệt đối.
Ngoài ra, quý đối tác có thể tìm hiểu thêm về tiêu chuẩn kỹ thuật quốc tế và chứng nhận chất lượng toàn cầu tại website chính thức https://www.werka.com.
Việc trang bị đồng bộ hệ sinh thái đo lường này cùng dưỡng vòng kiểm ren côn Werka 5110-NPT18 giúp nâng tầm năng lực sản xuất của phân xưởng cơ khí lên chuẩn mực quốc tế.
8. Bí quyết bảo dưỡng, chống rỉ sét và quy định kiểm định định kỳ
Một thiết bị kiểm chuẩn chính xác như dưỡng vòng kiểm ren côn Werka 5110-NPT18 đòi hỏi chế độ chăm sóc và bảo dưỡng kỹ lưỡng.
Sau khi kết thúc ca làm việc, hãy dùng chổi lông mềm quét sạch mạt kim loại trong lòng ren của dưỡng vòng kiểm ren côn Werka 5110-NPT18.
Xịt dung dịch làm sạch chuyên dụng để loại bỏ hoàn toàn dầu mỡ thừa, sau đó lau khô bằng khăn vi sợi mềm không đổ lông.
Thoa một lớp mỏng dầu bảo quản chống rỉ sét công nghiệp lên toàn bộ các bề mặt ren của dưỡng vòng kiểm ren côn Werka 5110-NPT18.
Luôn đặt dưỡng vòng kiểm ren côn Werka 5110-NPT18 vào trong hộp nhựa kỹ thuật nguyên bản có mút xốp chống sốc khi không sử dụng.
Bảo quản hộp dưỡng tại nơi khô ráo, tránh ánh nắng trực tiếp, độ ẩm không khí lý tưởng duy trì dưới 60%.
Không để dưỡng vòng kiểm ren côn Werka 5110-NPT18 va chạm với các vật kim loại cứng khác để tránh làm mẻ hoặc biến dạng đỉnh ren côn.
Định kỳ 6 tháng một lần, doanh nghiệp nên gửi dưỡng vòng kiểm ren côn Werka 5110-NPT18 tới các trung tâm kiểm định đo lường để hiệu chuẩn lại độ côn và bước ren.
9. Giải đáp câu hỏi thường gặp (FAQ) về dưỡng vòng kiểm ren côn Werka 5110-NPT18
Dưới đây là phần giải đáp chi tiết các thắc mắc phổ biến nhất của thợ tiện và kỹ sư KCS về dưỡng vòng kiểm ren côn Werka 5110-NPT18:
Câu hỏi 1: Dưỡng vòng kiểm ren côn Werka 5110-NPT18 có kiểm tra được ren côn BSPT (hệ R/Rc) của Nhật/Anh không?
Trả lời: Tuyệt đối không. Ren NPT có góc đỉnh sườn ren 60 độ, trong khi ren BSPT có góc sườn 55 độ.
Việc dùng dưỡng vòng kiểm ren côn Werka 5110-NPT18 kiểm ren BSPT sẽ làm hỏng ren của cả dưỡng lẫn chi tiết gia công.
Câu hỏi 2: Tại sao dưỡng vòng ren côn NPT chỉ có 1 vòng đơn mà không có 2 vòng GO và NO-GO như ren mét?
Trả lời: Do đặc tính côn 1:16, ren NPT tự siết chặt khi vặn sâu, nên tiêu chuẩn ANSI B1.20.1 quy định dùng mặt bậc (Step Notch) trên 1 thân dưỡng để kiểm soát dung sai.
Câu hỏi 3: Chi tiết vặn vào dưỡng vòng kiểm ren côn Werka 5110-NPT18 bị lệch nửa vòng ren so với mặt phẳng bậc thì có đạt không?
Trả lời: Hoàn toàn đạt chuẩn. Tiêu chuẩn quốc tế cho phép sai số trong phạm vi ±1 vòng ren (±1 Turn) tính từ mặt phẳng chuẩn của bậc.
Câu hỏi 4: Có cần dùng lực siết cờ lê khi vặn chi tiết vào dưỡng vòng kiểm ren côn Werka 5110-NPT18 không?
Trả lời: Tuyệt đối không. Chỉ được dùng lực xiết vừa phải bằng các đầu ngón tay (Handtight) để tránh làm biến dạng ren dưỡng đo lường.
Câu hỏi 5: Dưỡng vòng kiểm ren côn Werka 5110-NPT18 có xuất xứ từ đâu và có tem chống hàng giả không?
Trả lời: Sản phẩm mang thương hiệu Werka tiêu chuẩn châu Âu, có mã vạch quốc tế 6972727957681 và đầy đủ chứng nhận xuất xứ CO/CQ chính hãng.
10. Kết luận và địa chỉ mua dưỡng vòng kiểm ren côn Werka 5110-NPT18 chính hãng
Việc đầu tư sở hữu dưỡng vòng kiểm ren côn Werka 5110-NPT18 là bước đi chiến lược giúp doanh nghiệp nâng tầm độ tin cậy và chất lượng sản phẩm.
Khả năng kiểm soát ren côn 1/8-27 NPT chuẩn xác từng micromet giúp bảo vệ uy tín thương hiệu và đảm bảo an toàn tuyệt đối cho các hệ thống chịu áp suất cao.
Hãy liên hệ ngay với nhà phân phối ủy quyền Werka tại Việt Nam để nhận báo giá dưỡng vòng kiểm ren côn Werka 5110-NPT18 chính hãng cùng dịch vụ hỗ trợ kỹ thuật tận tâm nhất.
Dưỡng vòng kiểm ren ngoài hệ mét bước mịn M2x0.35 đầu GO dung sai 6g tiêu chuẩn DIN 13 thép đặc chủng Werka 5110-02-4G
Liên hệ báo giá 0348353384Dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G: Chuẩn mực kiểm định ren ngoài vi mô M2x0.35 đầu GO tiêu chuẩn DIN 13 cấp chính xác 6g
Trong lĩnh vực chế tạo linh kiện điện tử, quang học và thiết bị y tế tinh vi, ren bước mịn M2x0.35 đòi hỏi độ chính xác hình học gần như tuyệt đối.
Sản phẩm dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G ra đời nhằm mang lại giải pháp kiểm chuẩn giới hạn đầu GO hoàn hảo nhất cho kỹ sư cơ khí chính xác.
Mục Lục Nội Dung
- 1. Tổng quan về dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G
- 2. Tại sao ren ngoài bước mịn M2x0.35 bắt buộc phải kiểm tra bằng dưỡng vòng chuyên dụng?
- 3. Bảng thông số kỹ thuật chi tiết của dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G
- 4. Vật liệu thép tôi đặc chủng và công nghệ mài nghiền tinh vi mô trên dưỡng Werka
- 5. Nguyên lý kiểm tra đầu GO dung sai 6g theo tiêu chuẩn DIN 13 của Đức
- 6. Quy trình 5 bước kiểm tra ren ngoài vi mô chuẩn xác với dưỡng vòng Werka 5110-02-4G
- 7. Kết hợp dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G cùng hệ sinh thái đo lường Werka
- 8. Hướng dẫn vệ sinh phòng sạch, chống oxy hóa và chu kỳ hiệu chuẩn định kỳ
- 9. Giải đáp các thắc mắc thường gặp (FAQ) về dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G
- 10. Kết luận và địa chỉ phân phối dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G chính hãng
1. Tổng quan về dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G
Sản phẩm dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G là thiết bị đo kiểm ren ngoài hệ mét chuyên dụng với kích thước danh định M2 và bước ren siêu mịn 0.35mm.
Đây là dưỡng kiểm đầu Đi (GO End) được chế tạo theo tiêu chuẩn công nghiệp nghiêm ngặt DIN 13 của Đức với cấp dung sai tiêu chuẩn 6g.
Khác với ren tiêu chuẩn thông thường (M2 bước 0.4mm), dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G phục vụ cho các mối ghép ren có mật độ bước dày đặc hơn, giúp tăng cường khả năng tự hãm và chống nới lỏng.
Thiết bị được thiết kế dạng vòng tròn thép nguyên khối, bề mặt được mài nghiền tinh xảo với độ nhám cực thấp.
Mỗi chiếc dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G đều được khắc chìm công nghệ laser thông tin mã hiệu, kích thước M2x0.35, cấp chính xác 6g và ký hiệu đầu GO rõ ràng.
Sản phẩm được bảo quản cẩn thận trong ống nhựa kỹ thuật cao cấp, ngăn ngừa tối đa tác động va đập và độ ẩm từ môi trường bên ngoài.
2. Tại sao ren ngoài bước mịn M2x0.35 bắt buộc phải kiểm tra bằng dưỡng vòng chuyên dụng?
Trong gia công vi cơ khí, các chi tiết ốc vít M2x0.35 thường được ứng dụng trên ống kính quang học, cơ cấu vi chỉnh kính hiển vi, linh kiện đồng hồ và điện thoại thông minh.
Do bước ren chỉ có 0.35mm (chiều sâu ren chưa tới 0.2mm), bất kỳ sai lệch nào về góc nghiêng 60 độ hay bavia chân ren cũng sẽ dẫn đến hiện tượng trờn ren (Cross-threading) khi lắp ráp.
Sử dụng dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G giúp các kỹ sư KCS phát hiện ngay lập tức các sản phẩm có bước ren bị biến dạng hoặc đường kính vòng chia vượt quá giới hạn vật liệu tối đa.
Nếu không kiểm tra bằng dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G, chi tiết ren ngoài bị quá cỡ sẽ làm nứt vỡ lỗ ren trong trên các khung vỏ nhôm hàng không hoặc hợp kim magiê đắt tiền.
Hơn thế nữa, dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G cho phép đánh giá tổng thể độ đồng trục, độ côn và bước ren tích lũy chỉ trong một lần vặn duy nhất.
Tốc độ kiểm tra nhanh chóng bằng dưỡng vòng giúp tối ưu hóa năng suất kiểm định cho các dây chuyền tiện tự động CNC Swiss-type chạy hàng chục ngàn sản phẩm mỗi ngày.
Chính vì vậy, trang bị dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G là giải pháp bảo hiểm chất lượng không thể thiếu cho các nhà máy gia công linh kiện chính xác cao.
3. Bảng thông số kỹ thuật chi tiết của dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G
Để thuận tiện cho công tác đối chiếu hồ sơ kỹ thuật và lưu trữ dữ liệu QA/QC, dưới đây là bảng thông số toàn diện của dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G:
| Chỉ tiêu kỹ thuật | Giá trị tiêu chuẩn công bố |
|---|---|
| Mã đặt hàng (Article Number) | 5110-02-4G |
| Tên sản phẩm chuẩn SEO | dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G |
| Đường kính danh định và bước ren | M2 x 0.35 mm (Hệ mét ren bước mịn siêu nhỏ) |
| Chiều hướng xoắn của ren | Ren phải (Right hand thread - RH) |
| Chức năng đầu kiểm (Type) | Đầu GO (Đầu Đi - Kiểm tra giới hạn vật liệu tối đa) |
| Cấp chính xác dung sai (Tolerance Class) | Dung sai 6g (Tiêu chuẩn công nghiệp chính xác cao) |
| Tiêu chuẩn thiết kế & sản xuất | DIN 13 Standard (Tương đương tiêu chuẩn ISO 965) |
| Góc nghiêng sườn ren (Thread Angle) | 60 độ hình tam giác cân hệ mét |
| Vật liệu cấu tạo (Material) | Thép hợp kim tôi cứng đặc chủng chống mài mòn HRC 58 - 62 |
| Công nghệ hoàn thiện bề mặt ren | Mài nghiền tinh bóng gương (Finely ground & lapped) |
| Quy cách đóng gói | Ống nhựa kỹ thuật chuyên dụng bảo vệ chống sốc và kháng ẩm |
Bảng thông số kỹ thuật chuẩn xác khẳng định dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G là dụng cụ đo lường đạt đẳng cấp Châu Âu vượt trội.
Sản phẩm đem lại sự tự tin tuyệt đối cho các kỹ sư khi đưa linh kiện vào các cụm lắp ráp phức tạp.
4. Vật liệu thép tôi đặc chủng và công nghệ mài nghiền tinh vi mô trên dưỡng Werka
Đối với các bước ren siêu mịn như 0.35mm, việc chế tạo dưỡng ren đòi hỏi kỹ thuật luyện kim và mài cắt đạt trình độ siêu việt.
Thân dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G được chế tác từ dòng thép hợp kim cao cấp chuyên dụng cho thiết bị đo chuẩn.
Vật liệu trải qua quy trình xử lý nhiệt luyện đa tầng, ram thấm sâu nhằm triệt tiêu hoàn toàn ứng suất dư bên trong phôi thép.
Độ cứng bề mặt của dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G đạt mức HRC 58 đến HRC 62, đem lại khả năng chống mài mòn ma sát cực kỳ bền bỉ.
Biên dạng ren tam giác 60 độ trên dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G được gia công bằng công nghệ mài tọa độ siêu chính xác.
Sau đó, bề mặt ren tiếp tục được xử lý nghiền tinh (Lapping) bằng bột mài kim cương siêu mịn, tạo nên độ bóng láng hoàn hảo không một vết xước vi mô.
Vành ngoài của dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G được vát mép cẩn thận và khía nhám tinh tế, giúp người thợ cầm nắm nhẹ nhàng mà không trơn trượt.
Nhờ cấu trúc vi mô đồng nhất, dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G giữ vững kích thước danh định và không bị biến dạng qua hàng trăm ngàn chu kỳ kiểm tra.
5. Nguyên lý kiểm tra đầu GO dung sai 6g theo tiêu chuẩn DIN 13 của Đức
Nắm vững nguyên lý hoạt động của đầu kiểm GO trên dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G giúp kỹ thuật viên vận hành quy trình KCS một cách chuẩn mực nhất.
Đầu GO của dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G đại diện cho trạng thái kích thước vật liệu tối đa (Maximum Material Limit) của ren ngoài M2x0.35 cấp dung sai 6g.
Khi tiến hành kiểm tra, chi tiết ren ngoài đạt chuẩn bắt buộc phải vặn lọt hoàn toàn qua dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G từ đầu đến cuối chiều dài ren.
Quá trình vặn ren với dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G phải diễn ra mượt mà, chỉ sử dụng lực vặn nhẹ nhàng của ngón tay mà không cần bất kỳ lực ép cưỡng bức nào.
Nếu dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G không thể vặn vào hoặc bị kẹt cứng giữa chừng, chi tiết ren ngoài bị kết luận là quá to hoặc bước ren bị sai lệch.
Trường hợp này chi tiết vẫn có thể khắc phục được bằng cách đưa lên máy tiện để tiện thêm một đường cắt tinh nhằm gọt bỏ phần kim loại dư thừa.
Việc kiểm tra thành công với dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G đảm bảo 100% ốc vít sẽ lắp ráp trơn tru vào tất cả các lỗ ren tiêu chuẩn M2x0.35 6H tương ứng.
6. Quy trình 5 bước kiểm tra ren ngoài vi mô chuẩn xác với dưỡng vòng Werka 5110-02-4G
Để đạt kết quả nghiệm thu chính xác và bảo vệ độ sắc bén của các bước ren siêu mịn, hãy áp dụng quy trình 5 bước sau với dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G:
Bước 1: Làm sạch ren chi tiết và dưỡng đo
Sử dụng cọ mềm và cồn chuyên dụng để loại bỏ sạch bavia, bụi mài và dầu gia công trên ren ốc vít M2x0.35.
Lau sạch lòng ren của dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G bằng khăn vi sợi phòng sạch để đảm bảo không còn xơ vải hay hạt bụi nhỏ.
Bước 2: Cân bằng nhiệt độ môi trường
Đặt chi tiết gia công và dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G trong cùng phòng kiểm nghiệm (nhiệt độ tiêu chuẩn 20°C) ít nhất 10 phút.
Tuyệt đối không kiểm tra khi chi tiết vừa bước ra khỏi máy tiện CNC còn đang nóng vì sai số nhiệt trên bước 0.35mm là rất đáng kể.
Bước 3: Định vị đồng trục và bắt ren
Cầm nhẹ dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G bằng hai ngón tay và căn chỉnh trục dưỡng trùng khớp tuyệt đối với trục của chi tiết ốc vít.
Xoay nhẹ theo chiều kim đồng hồ để các bước ren đầu tiên ăn khớp êm dịu, tránh ấn mạnh làm mẻ đỉnh ren.
Bước 4: Xoay hết chiều dài ren làm việc
Tiếp tục xoay nhẹ nhàng cho dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G đi hết toàn bộ chiều dài ren của chi tiết.
Cảm nhận độ trơn tru, dưỡng phải lướt nhẹ đều đặn và không xuất hiện cảm giác sượng hay cấn rãnh ren.
Bước 5: Tháo dưỡng và phân loại thành phẩm
Xoay ngược chiều kim đồng hồ để tháo dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G ra một cách cẩn thận.
Xếp chi tiết đạt chuẩn vào khay chống tĩnh điện và ghi nhận kết quả vào phiếu kiểm soát chất lượng KCS.
7. Kết hợp dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G cùng hệ sinh thái đo lường Werka
Một quy trình sản xuất cơ khí vi mô đạt chuẩn quốc tế đòi hỏi sự phối hợp nhịp nhàng giữa dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G và các công cụ đo kiểm liên quan.
Quý khách hàng có thể tham khảo toàn bộ các dòng dụng cụ đo kiểm cơ khí chính xác tại trang chủ đại diện https://werka.com.vn/ để xây dựng phòng KCS chuẩn mực.
Trước khi tiện ren vi mô, kỹ sư cần kiểm tra đường kính ngoài phôi trụ bằng các dòng thước cặp điện tử độ phân giải 0.01mm của Werka.
Để đo đường kính đỉnh ren ngoài M2x0.35 với cấp chính xác 0.001mm, các dòng thước panme đo ngoài vi lượng Werka là thiết bị hỗ trợ không thể tách rời.
Trong quá trình gá đặt phôi trên máy tiện trục xoay siêu nhỏ, việc kiểm tra độ đảo mặt đầu và độ đồng tâm cần có sự góp mặt của đồng hồ so chân gập Werka cực nhạy.
Bên cạnh đó, quý đối tác có thể tra cứu thêm thông số kỹ thuật quốc tế và danh mục thiết bị kiểm chuẩn tại cổng thông tin chính hãng https://www.werka.com.
Sự kết hợp đồng bộ này giúp dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G hoàn thành xuất sắc vai trò gác cổng chất lượng cho các chi tiết vi cơ khí tinh xảo nhất.
8. Hướng dẫn vệ sinh phòng sạch, chống oxy hóa và chu kỳ hiệu chuẩn định kỳ
Với các bước ren siêu mịn như M2x0.35, chỉ một vết rỉ sét nhỏ hay hạt cát li ti cũng có thể làm sai lệch hoàn toàn kết quả của dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G.
Sau mỗi ca làm việc, hãy dùng que tăm bông mềm tẩm dung dịch tẩy nhờn để làm sạch tận sâu bên trong các rãnh ren của dưỡng.
Sau khi lau khô, nhỏ một giọt dầu bảo dưỡng chống gỉ chuyên dụng lên lòng ren của dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G rồi thoa đều.
Luôn đặt dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G vào trong ống nhựa kỹ thuật nguyên bản khi không sử dụng để tránh bụi bẩn xâm nhập.
Bảo quản dưỡng tại nơi khô ráo, tránh xa các hóa chất có tính axit hoặc hơi ẩm bốc lên từ xưởng mạ.
Không để dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G va đập với các dụng cụ kim loại nặng khác để bảo toàn độ sắc bén của đỉnh ren 60 độ.
Định kỳ 6 tháng hoặc sau 30.000 lần thao tác, nên gửi dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G tới trung tâm đo lường uy tín để hiệu chuẩn lại đường kính vòng chia.
9. Giải đáp các thắc mắc thường gặp (FAQ) về dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G
Dưới đây là tổng hợp những thắc mắc phổ biến nhất của các kỹ sư cơ khí chính xác khi tìm hiểu về dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G:
Câu hỏi 1: Dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G có kiểm tra được ren tiêu chuẩn M2x0.4 thông thường không?
Trả lời: Hoàn toàn không. Dưỡng này chỉ dành riêng cho ren bước mịn 0.35mm.
Nếu cố tình vặn vào bu lông M2x0.4 sẽ gây hỏng toàn bộ ren của cả dưỡng lẫn bu lông do bước ren không khớp nhau.
Câu hỏi 2: Tại sao trong bảng catalog chỉ có đầu GO mã 5110-02-4G mà không có đầu NO-GO đi kèm?
Trả lời: Hãng Werka sản xuất tách rời đầu GO và đầu NO-GO thành từng mã riêng biệt để khách hàng linh hoạt lựa chọn theo nhu cầu kiểm soát thực tế của xưởng.
Câu hỏi 3: Chi tiết ren ngoài M2x0.35 vặn vào dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G có cảm giác hơi chặt tay thì có đạt không?
Trả lời: Đối với ren vi mô bước 0.35mm, nếu vặn chặt tay có thể do bavia chân ren hoặc dao tiện mòn làm ren hơi to ở giới hạn trên.
Nên kiểm tra lại dưới kính hiển vi soi nổi để đảm bảo ren đạt độ sắc nét và vặn êm ái nhất.
Câu hỏi 4: Có thể đặt gia công dưỡng ren bước mịn phi tiêu chuẩn theo bản vẽ riêng không?
Trả lời: Werka hỗ trợ thiết kế và gia công các loại dưỡng ren bước mịn đặc biệt theo yêu cầu dung sai riêng của khách hàng.
Câu hỏi 5: Sản phẩm dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G có hóa đơn VAT và CO/CQ không?
Trả lời: Toàn bộ sản phẩm dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G do chúng tôi phân phối đều có đầy đủ hóa đơn chứng từ CO/CQ chính hãng.
10. Kết luận và địa chỉ phân phối dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G chính hãng
Sở hữu dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G là giải pháp tối ưu giúp doanh nghiệp làm chủ công nghệ gia công ren vi mô chất lượng cao.
Độ chuẩn xác DIN 13 6g cùng độ bền bỉ vượt trội của thép đặc chủng mang lại sự an tâm tuyệt đối trên từng sản phẩm xuất xưởng.
Hãy liên hệ ngay với đại lý ủy quyền chính thức của Werka tại Việt Nam để sở hữu dưỡng vòng kiểm ren bước mịn Werka 5110-02-4G chính hãng với chính sách hỗ trợ kỹ thuật tận tâm nhất.
Dưỡng vòng kiểm ren ngoài hệ mét bước mịn M2x0.35 đầu NO-GO chấm đỏ dung sai 6g tiêu chuẩn DIN 13 thép đặc chủng Werka 5110-02-4N
Liên hệ báo giá 0348353384Dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N: Chốt chặn kiểm soát giới hạn vật liệu tối thiểu ren ngoài M2x0.35 đầu NO-GO DIN 13 6g
Trong quy trình tiện ren vi mô bước mịn M2x0.35, nguy cơ dao tiện ăn quá sâu làm mỏng ren và gây tuột ren khi siết ốc là nỗi ám ảnh lớn nhất của thợ cơ khí.
Thiết bị dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N là công cụ kiểm chuẩn giới hạn đầu Không Đi (NO-GO End) tối ưu giúp loại bỏ hoàn toàn các sản phẩm ren bị lẹm kích thước.
Mục Lục Nội Dung
- 1. Tổng quan về dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N
- 2. Vì sao đầu NO-GO là chốt chặn sinh tử chống tuột ren trong lắp ráp vi mạch và quang học?
- 3. Bảng thông số kỹ thuật chi tiết của dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N
- 4. Thép hợp kim tôi cứng đặc chủng và công nghệ mài nghiền biên dạng ren cắt ngắn
- 5. Nguyên lý kiểm tra giới hạn vật liệu tối thiểu và quy tắc không quá 2 vòng ren
- 6. Quy trình 5 bước kiểm tra ren ngoài chuẩn xác với dưỡng vòng Werka 5110-02-4N
- 7. Kết hợp dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N cùng hệ sinh thái đo lường Werka
- 8. Hướng dẫn bảo quản chống rỉ sét và chu kỳ kiểm định định kỳ
- 9. Giải đáp thắc mắc thường gặp (FAQ) về dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N
- 10. Kết luận và địa chỉ mua dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N chính hãng
1. Tổng quan về dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N
Sản phẩm dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N là dưỡng vòng ren ngoài chuyên dụng cho kích thước ren hệ mét M2 với bước ren mịn đặc thù 0.35mm.
Đây là phiên bản đầu NO-GO (Không Đi) được sản xuất theo tiêu chuẩn chất lượng công nghiệp DIN 13 của Đức với cấp dung sai kiểm định 6g.
Thiết bị có chức năng kiểm soát đường kính vòng chia hiệu dụng (Pitch Diameter) không được phép nhỏ hơn giới hạn dưới cho phép của tiêu chuẩn thiết kế.
Điểm nhận diện trực quan độc đáo của dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N là chấm sơn đỏ (Red Mark) nổi bật ngay trên bề mặt vành dưỡng.
Dấu hiệu này giúp kỹ thuật viên phân biệt tức thì đầu NO-GO với đầu GO mã 5110-02-4G, triệt tiêu hoàn toàn sự nhầm lẫn tai hại trong quá trình thao tác nhanh.
Sản phẩm dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N được đựng trong ống nhựa bảo vệ chuyên dụng chống bụi ẩm và chống va đập cơ học.
2. Vì sao đầu NO-GO là chốt chặn sinh tử chống tuột ren trong lắp ráp vi mạch và quang học?
Khi gia công hàng loạt ốc vít và trục ren M2x0.35, nếu chỉ dùng đầu GO, bạn chỉ mới đảm bảo được ren không bị quá to để vặn lọt.
Tuy nhiên, nếu người thợ tiện bù dao quá tay khiến ren bị mỏng đi, ốc vít vẫn vặn lọt đầu GO một cách dễ dàng nhưng thực chất đã bị hụt vật liệu nghiêm trọng.
Khi đó, chỉ có dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N mới có thể phát hiện chính xác lỗi tiện hụt kích thước này.
Nếu để những chi tiết ren mỏng lọt vào dây chuyền lắp ráp máy ảnh cao cấp hoặc thiết bị y tế, các mối ghép sẽ bị trờn ren ngay khi siết lực nhẹ.
Điều này gây hư hỏng toàn bộ vỏ máy hợp kim nhôm, làm chậm tiến độ bàn giao và gây thiệt hại nặng nề về kinh tế cho doanh nghiệp.
Sử dụng dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N giúp thợ tiện CNC thiết lập ngưỡng dừng dao chính xác tuyệt đối, tránh hiện tượng mòn dao gây phế phẩm ngầm.
Sự kết hợp hoàn hảo giữa đầu GO và dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N tạo nên bộ đôi bảo hiểm chất lượng 100% cho mọi chi tiết vi cơ khí.
3. Bảng thông số kỹ thuật chi tiết của dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N
Nhằm phục vụ công tác đối chiếu hồ sơ kiểm định của phòng KCS, dưới đây là bảng thông số kỹ thuật chính thức của dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N:
| Đặc tính kỹ thuật | Giá trị tiêu chuẩn công bố |
|---|---|
| Mã đặt hàng (Article Number) | 5110-02-4N |
| Tên sản phẩm chuẩn SEO | dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N |
| Kích thước danh định & bước ren | M2 x 0.35 mm (Ren hệ mét bước mịn siêu nhỏ) |
| Chiều hướng xoắn ren | Ren phải (Right hand thread - RH) |
| Chức năng đầu kiểm (Type) | Đầu NO-GO (Đầu Không Đi - Kiểm tra giới hạn vật liệu tối thiểu) |
| Dấu hiệu nhận biết trực quan | Chấm sơn màu đỏ (Red Dot) chống nhầm lẫn |
| Cấp chính xác dung sai (Tolerance) | Dung sai 6g (Tiêu chuẩn công nghiệp chính xác cao) |
| Tiêu chuẩn thiết kế & sản xuất | DIN 13 Standard (Tương đương tiêu chuẩn ISO 965) |
| Góc sườn ren (Thread Angle) | 60 độ hình tam giác cân hệ mét |
| Vật liệu chế tạo (Material) | Thép hợp kim tôi cứng đặc chủng chống mài mòn HRC 58 - 62 |
| Công nghệ hoàn thiện bề mặt | Mài nghiền tinh bóng gương (Finely ground & lapped) |
| Quy cách đóng gói | Ống nhựa kỹ thuật chuyên dụng bảo vệ chống ẩm và chống sốc |
Bảng thông số kỹ thuật chuẩn mực trên khẳng định dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N là công cụ đo lường tin cậy hàng đầu cho các chuyên gia KCS.
Độ ổn định cơ học bền bỉ giúp nâng cao hiệu suất làm việc và uy tín chất lượng cho các nhà máy gia công xuất khẩu.
4. Thép hợp kim tôi cứng đặc chủng và công nghệ mài nghiền biên dạng ren cắt ngắn
Đặc thù của đầu NO-GO là chỉ tiếp xúc ở sườn ren và cắt ngắn phần đỉnh ren để chỉ kiểm tra duy nhất đường kính vòng chia.
Do đó, dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N được chế tạo từ dòng thép hợp kim đặc chủng có hàm lượng cacbon và crom cao.
Phôi thép trải qua quá trình nhiệt luyện chân không và ram khử ứng suất nhiều lần để đạt độ cứng lý tưởng HRC 58 đến HRC 62.
Bề mặt ren của dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N được gia công mài tọa độ với đá mài kim cương định hình siêu nhỏ.
Sau đó, công đoạn nghiền tinh (Lapping) thủ công mang lại bề mặt ren sáng bóng, loại bỏ hoàn toàn các gờ sắc vi mô có thể làm trầy xước chi tiết kiểm tra.
Vành ngoài của dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N được khía nhám ca-rô tinh tế, giúp thao tác vặn kiểm tra bằng đầu ngón tay diễn ra êm dịu và chính xác.
Độ bền kích thước của dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N duy trì ổn định qua hàng vạn chu kỳ thử nghiệm mà không hề bị giãn nở hay biến dạng cơ học.
5. Nguyên lý kiểm tra giới hạn vật liệu tối thiểu và quy tắc không quá 2 vòng ren
Nguyên lý hoạt động của dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N tuân thủ chặt chẽ theo tiêu chuẩn đo lường DIN EN ISO 2284 và DIN 13.
Đầu NO-GO đại diện cho giới hạn vật liệu tối thiểu (Minimum Material Limit - LMC) của ren ngoài M2x0.35 cấp 6g.
Khi đưa dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N vào chi tiết ren ngoài, chi tiết đạt chuẩn bắt buộc KHÔNG ĐƯỢC PHÉP vặn lọt vào trong lòng dưỡng.
Quy tắc nghiệm thu quốc tế cho phép dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N có thể bắt ren và xoay tối đa không quá 2 vòng ren (tính từ cả hai đầu của chi tiết).
Nếu dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N có thể vặn sâu vượt quá 2 vòng ren, điều đó chứng tỏ đường kính vòng chia của ren ngoài đã bị tiện quá nhỏ.
Chi tiết bị kết luận là phế phẩm (Undersize) do thiếu vật liệu và không thể sửa chữa bằng bất kỳ phương pháp gia công cơ khí nào khác.
Việc phát hiện sớm lỗi này bằng dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N giúp xưởng tiện lập tức dừng máy để căn chỉnh lại bù mòn dao cắt, ngăn chặn việc sản xuất hàng loạt sản phẩm lỗi.
6. Quy trình 5 bước kiểm tra ren ngoài chuẩn xác với dưỡng vòng Werka 5110-02-4N
Để đảm bảo tính khách quan và chính xác khi phân loại sản phẩm, kỹ thuật viên cần tuân thủ đúng 5 bước thao tác với dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N:
Bước 1: Làm sạch ren chi tiết và nhận diện chấm đỏ
Lau sạch toàn bộ dầu nhờn và mạt kim loại trên ren chi tiết M2x0.35 bằng cọ mềm và cồn chuyên dụng.
Quan sát chấm đỏ trên dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N để xác nhận chắc chắn đang cầm đúng đầu NO-GO.
Bước 2: Cân bằng nhiệt độ phòng đo
Đảm bảo chi tiết và dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N cùng ở trạng thái nhiệt độ phòng ổn định 20°C.
Tuyệt đối không kiểm tra khi chi tiết còn nóng vì giãn nở nhiệt sẽ làm ren to giả tạo, dẫn đến đánh giá sai đầu NO-GO.
Bước 3: Bắt ren nhẹ nhàng bằng tay
Căn chỉnh trục của dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N thẳng hàng với trục tâm của chi tiết ốc vít.
Dùng 2 đầu ngón tay xoay nhẹ dưỡng theo chiều kim đồng hồ với lực siết cực nhẹ.
Bước 4: Đếm số vòng ren xoay được
Quan sát hành trình vặn của dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N trên thân chi tiết.
Nếu dưỡng bị chặn lại ngay tại 1 đến 2 vòng ren đầu tiên, chi tiết được xác nhận đạt chuẩn NO-GO hoàn hảo.
Bước 5: Tháo dưỡng và phân loại thành phẩm
Xoay ngược chiều kim đồng hồ để rút dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N ra khỏi chi tiết.
Chuyển chi tiết đạt cả hai đầu GO và NO-GO sang công đoạn đóng gói thành phẩm.
7. Kết hợp dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N cùng hệ sinh thái đo lường Werka
Để xây dựng hệ thống quản lý chất lượng QA/QC hoàn hảo, các doanh nghiệp nên trang bị đồng bộ dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N cùng các thiết bị đo chính xác Werka.
Quý khách hàng có thể tham khảo toàn bộ danh mục dụng cụ đo cơ khí chất lượng cao tại trang chủ chính thức https://werka.com.vn/.
Để đo kích thước thân trục phôi trước khi tiện ren, các dòng thước cặp cơ khí và điện tử Werka mang lại tốc độ đo nhanh chóng và chuẩn xác.
Khi cần kiểm tra đường kính đỉnh ren hoặc đo đường kính vòng chia bằng phương pháp 3 dây đo, các dòng thước panme đo ngoài vi lượng Werka 0.001mm là công cụ đắc lực.
Để kiểm tra độ đảo hướng kính và độ thẳng của trục ren sau khi tiện, hãy kết hợp cùng các mẫu đồng hồ so chân gập Werka siêu nhạy.
Quý đối tác cũng có thể tìm hiểu thêm về tiêu chuẩn xuất xưởng quốc tế và các chứng chỉ chất lượng tại website chính thức https://www.werka.com.
Sự kết hợp đồng bộ này giúp dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N phát huy tối đa vai trò là chốt chặn tin cậy cho mọi phân xưởng cơ khí cao cấp.
8. Hướng dẫn bảo quản chống rỉ sét và chu kỳ kiểm định định kỳ
Để duy trì độ chuẩn xác của dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N qua nhiều năm sử dụng, cần tuân thủ nghiêm ngặt chế độ bảo dưỡng sau:
Sau mỗi ca làm việc, dùng que tăm bông mềm tẩm dung dịch tẩy cặn để làm sạch hoàn toàn bụi bẩn và dầu mỡ trong rãnh ren của dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N.
Sau khi lau khô, quét một lớp dầu bảo quản chống rỉ sét mỏng lên toàn bộ lòng ren và vành ngoài của dưỡng.
Luôn cất dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N vào trong ống nhựa kỹ thuật nguyên bản để tránh bụi bẩn và hơi ẩm ăn mòn.
Bảo quản hộp dưỡng tại nơi khô ráo, thoáng mát, độ ẩm môi trường lý tưởng duy trì dưới 60%.
Tuyệt đối không để dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N va đập với các vật kim loại cứng khác để tránh làm mẻ góc sườn ren 60 độ.
Định kỳ 6 đến 12 tháng, doanh nghiệp nên gửi dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N tới các trung tâm đo lường uy tín để hiệu chuẩn lại thông số kỹ thuật.
9. Giải đáp thắc mắc thường gặp (FAQ) về dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N
Dưới đây là phần giải đáp chi tiết các thắc mắc thường gặp nhất về dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N:
Câu hỏi 1: Dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N có dùng độc lập mà không cần đầu GO được không?
Trả lời: Không nên. Đầu NO-GO chỉ kiểm tra giới hạn vật liệu tối thiểu. Bạn bắt buộc phải dùng chung với đầu GO (mã 5110-02-4G) để tạo thành bộ kiểm chuẩn hoàn chỉnh.
Câu hỏi 2: Tại sao chi tiết vặn vào dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N được 1.5 vòng ren thì vẫn được coi là đạt?
Trả lời: Tiêu chuẩn DIN 13 cho phép ren có thể bắt nhẹ tối đa 2 vòng ren ở phần đầu do góc vát mép dẫn hướng ban đầu của chi tiết.
Câu hỏi 3: Chấm đỏ trên dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N có bị phai màu theo thời gian không?
Trả lời: Chấm đỏ được sơn bằng công nghệ sơn sấy công nghiệp bền màu, chống chịu tốt với dầu tưới nguội và hóa chất tẩy rửa thông thường.
Câu hỏi 4: Có thể dùng cờ lê hoặc kìm để vặn dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N không?
Trả lời: Tuyệt đối không. Chỉ được dùng lực xoay nhẹ của 2 ngón tay để tránh làm biến dạng hoặc vỡ ren đo lường.
Câu hỏi 5: Sản phẩm có đi kèm chứng chỉ kiểm định xuất xưởng CO/CQ không?
Trả lời: Toàn bộ dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N chính hãng đều có đầy đủ chứng chỉ xuất xưởng và hỗ trợ kiểm định Quatest theo yêu cầu.
10. Kết luận và địa chỉ mua dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N chính hãng
Trang bị dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N là quyết định đúng đắn giúp các nhà máy cơ khí kiểm soát chặt chẽ chất lượng ren vi mô.
Khả năng ngăn chặn triệt để hiện tượng ren mỏng tuột ốc giúp nâng cao uy tín thương hiệu và tối ưu hóa hiệu quả sản xuất.
Hãy liên hệ ngay với nhà phân phối ủy quyền chính thức của Werka tại Việt Nam để sở hữu dưỡng vòng kiểm ren bước mịn Werka 5110-02-4N chính hãng với mức giá cạnh tranh nhất.
Dưỡng Vòng Kiểm Ren Ngoài Hệ Mét M2x0.4 Đầu GO Dung Sai 6g DIN 13 Thép Đặc Chủng Werka 5110-02-5G
Liên hệ báo giá 0348353384Dưỡng vòng kiểm ren Werka 5110-02-5G kích thước ren ngoài hệ mét M2x0.4 đầu GO (Go End) theo tiêu chuẩn DIN 13 cấp dung sai 6g chế tác từ thép hợp kim đặc chủng là chuẩn mực kiểm tra trục ren bulong hàng đầu.
Trong các phân xưởng tiện CNC chi tiết vi mô, việc kiểm soát đường kính ngoài, đường kính vòng chia và bước ren của các trục ren vít M2 quyết định trực tiếp đến khả năng lắp ghép trơn tru của sản phẩm.
Sự hiện diện của dưỡng vòng kiểm ren Werka 5110-02-5G mang đến giải pháp kiểm định giới hạn vật liệu tối đa nhanh chóng, loại bỏ hoàn toàn nguy cơ kẹt ren khi lắp ốc vít vào thiết bị điện tử.
Mục lục nội dung bài viết
- 1. Vì sao trục ren ngoài M2x0.4 bắt buộc phải kiểm tra bằng dưỡng vòng kiểm ren Werka 5110-02-5G?
- 2. Nguyên lý hoạt động kiểm định giới hạn vật liệu tối đa của đầu GO (Go End)
- 3. Tiêu chuẩn DIN 13 và ý nghĩa của cấp dung sai ren ngoài 6g trên Werka 5110-02-5G
- 4. Đỉnh cao vật liệu thép hợp kim đặc chủng tôi cứng và công nghệ mài ren siêu tinh xảo
- 5. Thiết kế vành nhám chống trượt và khắc laser sắc nét nhận diện kích thước
- 6. Bảng thông số kỹ thuật chi tiết dưỡng vòng kiểm ren Werka 5110-02-5G
- 7. Tổng hợp hệ thống kích thước dưỡng vòng ren đầu GO từ M2 đến M100 của Werka
- 8. Quy trình 4 bước kiểm tra trục ren bulong đạt chuẩn chỉ trong 2 giây
- 9. Giải pháp ngăn ngừa triệt để tình trạng cháy ren và nghẽn dây chuyền lắp ráp tự động
- 10. Kết hợp đồng bộ cùng hệ sinh thái thiết bị đo lường chính xác Werka
- 11. Hướng dẫn vệ sinh và bảo quản dưỡng vòng kiểm ren luôn sáng bóng
- 12. Câu hỏi thường gặp về dưỡng vòng kiểm ren Werka 5110-02-5G (FAQ)
- 13. Mua dưỡng vòng kiểm ren Werka 5110-02-5G chính hãng ở đâu đảm bảo chất lượng?
1. Vì sao trục ren ngoài M2x0.4 bắt buộc phải kiểm tra bằng dưỡng vòng kiểm ren Werka 5110-02-5G?
Nếu dưỡng trục (Plug Gauge) chuyên dùng để kiểm tra lỗ ren trong thì dưỡng vòng (Ring Gauge) là công cụ chuyên biệt duy nhất để kiểm tra ren ngoài của trục vít, bulong và ty ren.
Kích thước M2x0.4 là chuẩn ren micro phổ biến nhất trong các thiết bị thông minh, máy bay không người lái drone, gimbal camera và đồng hồ xa xỉ.
Khi tiện ren ngoài trên máy tiện CNC tự động (Swiss Lathe), mảnh dao tiện ren rất dễ bị mòn mũi cắt làm đường kính ngoài của ren bị phình to hoặc bước ren bị lệch.
Nếu chỉ dùng thước cặp điện tử đo đường kính đỉnh ren, bạn hoàn toàn không thể phát hiện được sự sai lệch của đường kính vòng chia và góc sườn 60 độ.
Dưỡng vòng kiểm ren Werka 5110-02-5G mang đến giải pháp ôm trọn biên dạng ren 360 độ quanh thân trục vít.
Chỉ cần thao tác vặn nhẹ vành dưỡng qua thân ren, kỹ thuật viên có thể khẳng định ngay lập tức khả năng lắp ghép hoàn hảo của sản phẩm.
2. Nguyên lý hoạt động kiểm định giới hạn vật liệu tối đa của đầu GO (Go End)
Trong hệ thống dưỡng kiểm giới hạn quốc tế ISO/DIN, đầu GO của dưỡng vòng ren đóng vai trò kiểm soát lượng kim loại lớn nhất cho phép của chi tiết gia công (Maximum Material Condition - MMC).
Lòng ren của dưỡng vòng kiểm ren Werka 5110-02-5G được gia công đầy đủ biên dạng ren tiêu chuẩn dọc suốt chiều dày của vành xuyến.
Đầu GO đồng thời kiểm soát 4 yếu tố hình học cốt lõi:
- Đường kính đỉnh ren lớn nhất (Major Diameter max): Đảm bảo đỉnh ren trục không bị quá to gây cọ xát đáy ren lỗ.
- Đường kính vòng chia lớn nhất (Pitch Diameter max): Đảm bảo sườn ren ăn khớp êm ái với ecu mà không bị bó chặt.
- Sai số bước ren (Pitch Error): Kiểm tra độ đồng đều của bước ren 0.4mm trên toàn bộ chiều dài ren làm việc.
- Góc sườn ren 60 độ: Đảm bảo góc nghiêng đối xứng hoàn hảo, truyền lực siết tối ưu.
Tiêu chí nghiệm thu chuẩn xác: dưỡng vòng kiểm ren Werka 5110-02-5G phải vặn xoay trơn tru bằng lực ngón tay đi qua hết chiều dài của trục ren đạt chuẩn mà không bị sượng hay kẹt.
3. Tiêu chuẩn DIN 13 và ý nghĩa của cấp dung sai ren ngoài 6g trên Werka 5110-02-5G
Tiêu chuẩn DIN 13 của Đức quy định hệ thống dung sai ren hệ mét ISO, trong đó cấp 6g là cấp dung sai tiêu chuẩn quốc tế phổ biến nhất cho ren ngoài.
Chữ cái viết thường "g" thể hiện có một khoảng hở dương an toàn cơ bản (Fundamental Deviation) giữa trục ren ngoài và lỗ ren trong.
Khoảng hở dung sai 6g này giúp bù đắp lớp mạ bảo vệ bề mặt (như mạ kẽm, mạ niken, nhuộm đen) sau khi nhiệt luyện mà mối ren vẫn vặn vào êm ái.
Dưỡng vòng kiểm ren Werka 5110-02-5G được sản xuất chuẩn xác theo cấp dung sai 6g với độ sai lệch hình học ở cấp độ phần nghìn milimet.
Sản phẩm đảm bảo các lô vít ren M2x0.4 xuất xưởng đáp ứng hoàn hảo mọi tiêu chuẩn lắp ghép khắt khe của các đối tác toàn cầu.
4. Đỉnh cao vật liệu thép hợp kim đặc chủng tôi cứng và công nghệ mài ren siêu tinh xảo
Do phải chịu ma sát xoay tròn liên tục hàng nghìn lần mỗi ngày với phôi thép hay inox, độ cứng bề mặt lòng ren của dưỡng vòng phải cực kỳ xuất sắc.
Dưỡng vòng kiểm ren Werka 5110-02-5G được chế tác từ thép hợp kim chịu lực đặc chủng (Special Tool Steel) cao cấp.
Quy trình tôi chân không và xử lý đông sâu loại bỏ hoàn toàn ứng suất dư giúp sản phẩm đạt độ cứng bề mặt đanh chắc từ HRC 58 đến HRC 62.
Lòng ren trong được gia công mài ren định hình CNC siêu tinh xảo và nghiền bóng (Finely Ground and Lapped).
Độ nhám bề mặt sườn ren đạt cấp độ bóng phẳng mịn quang học, giúp dưỡng vòng lướt êm như nhung qua các vòng ren của phôi mà không làm xước bề mặt chi tiết.
Khả năng chống mài mòn vượt trội giúp dưỡng vòng kiểm ren Werka 5110-02-5G duy trì cấp chính xác 6g qua hàng chục nghìn lần kiểm tra liên tục.
5. Thiết kế vành nhám chống trượt và khắc laser sắc nét nhận diện kích thước
Werka đặc biệt chú trọng đến trải nghiệm thao tác của kỹ thuật viên khi thiết kế vành xuyến ngoài của dưỡng vòng kiểm ren Werka 5110-02-5G.
Vành ngoài của dưỡng vòng được tạo nhám rãnh ca-rô tinh xảo (Knurled Rim), giúp tăng ma sát bám dính khi cầm bằng các đầu ngón tay dính dầu mỡ.
Trên mặt vành phẳng được khắc laser sắc nét kích thước danh định, cấp dung sai và chữ GO rõ ràng (M2x0.4 - 6g GO Werka).
Trọng lượng nhẹ và kích thước nhỏ gọn của dưỡng vòng kiểm ren Werka 5110-02-5G mang lại cảm giác xoay vặn vô cùng đầm tay và nhạy bén.
Kỹ thuật viên có thể cảm nhận ngay tức thì khi gặp một hạt ba-via nhỏ li ti còn sót lại trong rãnh ren của phôi.
6. Bảng thông số kỹ thuật chi tiết dưỡng vòng kiểm ren Werka 5110-02-5G
Bảng thông số kỹ thuật chính thức dưới đây cung cấp đầy đủ dữ liệu cho công tác chuẩn bị thiết bị kiểm chuẩn phòng KCS:
| Thông số kỹ thuật | Chi tiết giá trị / Tiêu chuẩn áp dụng |
|---|---|
| Thương hiệu sản xuất | Werka (Đo lường cơ khí chính xác tiêu chuẩn Châu Âu) |
| Mã đặt hàng (Art No.) | 5110-02-5G |
| Tên danh mục sản phẩm | Thread Ring Gauges - Metric Thread, Go End (Dưỡng vòng kiểm ren ngoài đầu GO) |
| Kích thước danh nghĩa x Bước ren | M2 x 0.4 mm (Ren hệ mét tiêu chuẩn) |
| Loại đầu kiểm định (Type) | Đầu GO (Go End - Kiểm tra giới hạn kích thước lớn nhất) |
| Hướng xoắn ren (Thread direction) | Ren phải tiêu chuẩn (Right hand thread) |
| Tiêu chuẩn sản xuất | DIN 13 |
| Cấp độ dung sai ren ngoài | Tolerance 6g tiêu chuẩn quốc tế |
| Vật liệu cấu tạo | Thép hợp kim đặc chủng tôi cứng HRC 58 - 62 |
| Chất lượng gia công lòng ren | Mài tinh và nghiền bóng biên dạng 60 độ (Finely ground and lapped) |
| Quy cách đóng gói | Ống nhựa bảo vệ cá nhân cao cấp (High quality plastic tube) |
7. Tổng hợp hệ thống kích thước dưỡng vòng ren đầu GO từ M2 đến M100 của Werka
Werka cung cấp dải dưỡng vòng kiểm ren ngoài đầu GO toàn diện từ kích thước micro M2 đến cỡ lớn M100 theo tiêu chuẩn DIN 13 6g:
| Dải kích thước danh nghĩa (Size mm) | Bước ren tiêu chuẩn (Pitch mm) | Mã sản phẩm tiêu biểu (Đầu GO) |
|---|---|---|
| Dải siêu vi từ M2 đến M3.5 | M2x0.4, M2.5x0.45, M3x0.5, M3.5x0.6 | 5110-02-5G (M2), 5110-03-7G (M3), 5110-035-8G (M3.5) |
| Dải thông dụng từ M4 đến M12 | M4x0.7, M5x0.8, M6x1, M8x1.25, M10x1.5, M12x1.75 | 5110-04-9G (M4), 5110-06-12G (M6), 5110-10-14G (M10) |
| Dải trung bình từ M14 đến M30 | M14x2, M16x2, M20x2.5, M24x3, M30x3.5 | 5110-14-16G (M14), 5110-20-17G (M20), 5110-30-19G (M30) |
| Dải lớn từ M33 đến M60 | M33x3.5, M36x4, M42x4.5, M48x5, M60x5.5 | 5110-36-20G (M36), 5110-48-22G (M48), 5110-60-23G (M60) |
| Dải siêu lớn từ M64 đến M100 | M64x6, M70x6, M80x6, M90x6, M100x6 | 5110-64-24G (M64), 5110-80-24G (M80), 5110-100-24G (M100) |
8. Quy trình 4 bước kiểm tra trục ren bulong đạt chuẩn chỉ trong 2 giây
Để đạt kết quả kiểm chuẩn chính xác và bảo vệ độ bền cho dưỡng vòng kiểm ren Werka 5110-02-5G, hãy tuân thủ 4 bước chuẩn sau:
Bước 1 - Vệ sinh trục ren phôi: Dùng vòi xịt khí nén thổi sạch hoàn toàn mạt phoi tiện và dầu tưới nguội dính trên các rãnh ren M2 của trục vít.
Bước 2 - Đặt dưỡng đồng trục: Cầm vành nhám của dưỡng vòng bằng 2 đầu ngón tay, đặt mặt vát của dưỡng đồng trục thẳng góc 90 độ với trục ren phôi.
Bước 3 - Vặn nhẹ nhàng qua thân ren: Xoay nhẹ dưỡng vòng theo chiều kim đồng hồ. Dưỡng vòng GO phải lướt êm ái qua hết toàn bộ chiều dài ren mà không cần dùng lực cưỡng bức.
Bước 4 - Phân loại chất lượng: Nếu dưỡng GO vặn qua trơn tru, trục ren đạt giới hạn kích thước kim loại tối đa xuất sắc. Xoay ngược chiều kim đồng hồ để tháo dưỡng ra.
Sau ca làm việc, lau sạch bụi bẩn trong lòng ren bằng chổi lông mềm và cất vào ống nhựa bảo vệ.
9. Giải pháp ngăn ngừa triệt để tình trạng cháy ren và nghẽn dây chuyền lắp ráp tự động
Trên các dây chuyền lắp ráp tự động bằng súng bắn vít robot, chỉ cần 1 con ốc vít M2 bị phình to kích thước ren sẽ khiến đầu vít tự động bị trượt giác hoặc cháy ren lỗ vỏ máy.
Sự cố này làm đình trệ toàn bộ dây chuyền tự động, gây tổn thất lớn về thời gian dừng máy và chi phí phế phẩm.
Sử dụng dưỡng vòng kiểm ren Werka 5110-02-5G ngay tại khâu KCS sau máy tiện CNC giúp sàng lọc 100% các trục vít đạt chuẩn dung sai 6g.
Mọi con ốc vít xuất xưởng đều đảm bảo vặn vào nhẹ nhàng, ăn khớp hoàn hảo với các lỗ ren tiêu chuẩn DIN 13 6H.
Doanh nghiệp hoàn toàn tự tin cung cấp sản phẩm vào các chuỗi cung ứng linh kiện điện tử và ô tô toàn cầu.
10. Kết hợp đồng bộ cùng hệ sinh thái thiết bị đo lường chính xác Werka
Dưỡng vòng kiểm ren Werka 5110-02-5G phối hợp nhịp nhàng cùng các thiết bị đo lường chuyên sâu của Werka:
- Kiểm tra đường kính ngoài phôi trước khi tiện ren: Sử dụng panme điện tử 0.001mm tại danh mục thước panme để kiểm soát đường kính trụ phôi trước khi tiện ren M2.
- Đo chiều dài đoạn ren bằng thước cặp: Sử dụng thước cặp cơ khí và điện tử tại danh mục thước cặp để đo chiều dài ren hữu ích.
- Phối hợp cùng dưỡng kiểm ren trong Plug Gauge: Sử dụng cùng dưỡng ren trục Werka 5109-02-5 (M2x0.4 6H) để tạo thành bộ đôi kiểm tra toàn diện mối ghép ren trong ngoài.
- Kiểm tra độ đảo hướng kính trục ren với đồng hồ so: Kết hợp cùng đế từ và đồng hồ so chính xác cao tại danh mục đồng hồ so.
Khám phá toàn bộ danh mục thiết bị đo kiểm cơ khí tại trang chủ werka.com.vn hoặc website chính thức của hãng tại www.werka.com.
11. Hướng dẫn vệ sinh và bảo quản dưỡng vòng kiểm ren luôn sáng bóng
Để dưỡng vòng kiểm ren Werka 5110-02-5G luôn duy trì cấp chính xác 6g và độ bóng gương quang học suốt nhiều năm, hãy tuân thủ các quy tắc sau:
Không dùng kìm hoặc dụng cụ kẹp để vặn ép dưỡng vòng khi gặp trục ren bị quá cỡ.
Sau mỗi ca làm việc, dùng tăm bông mềm hoặc chổi lông thấm cồn lau sạch bụi phoi bám trong các rãnh ren xoắn bên trong.
Thoa một lớp dầu bảo dưỡng mỏng chuyên dụng chống oxy hóa vào lòng ren và hai mặt bên của vành xuyến.
Cất dưỡng vòng kiểm ren Werka 5110-02-5G vào ống nhựa bảo vệ cá nhân đi kèm và đậy kín nắp ống.
Bảo quản ống dưỡng tại nơi khô ráo, thoáng mát trong tủ đồ nghề phòng KCS.
12. Câu hỏi thường gặp về dưỡng vòng kiểm ren Werka 5110-02-5G (FAQ)
Dưỡng vòng đầu GO khác gì so với dưỡng vòng đầu NO-GO?
Đầu GO kiểm tra kích thước ren lớn nhất và phải vặn qua hết thân ren đạt chuẩn, trong khi đầu NO-GO kiểm tra kích thước ren nhỏ nhất và chỉ được phép vặn vào tối đa không quá 2 vòng ren.
Tôi có cần mua cả cặp GO và NO-GO cho ren M2x0.4 không?
Trong quy trình KCS hoàn chỉnh, bạn nên trang bị cả dưỡng vòng đầu GO (5110-02-5G) và dưỡng vòng đầu NO-GO để kiểm soát toàn diện cả giới hạn trên lẫn giới hạn dưới của ren ngoài.
Tôi có thể đặt hàng các kích thước ren vòng lớn hơn như M10, M20 hay M50 không?
Werka cung cấp đầy đủ từng chiếc dưỡng vòng kiểm ren đơn chiếc từ M2 đến M100 theo bảng tra cứu của hãng mà không giới hạn số lượng tối thiểu.
Sản phẩm có đầy đủ giấy tờ chứng nhận chất lượng CQ không?
Mỗi dưỡng vòng kiểm ren Werka 5110-02-5G phân phối chính hãng đều có đầy đủ chứng chỉ xuất xứ CO, chứng nhận chất lượng nhà máy CQ và có thể yêu cầu cấp thêm chứng chỉ kiểm định Lab theo tiêu chuẩn dự án.
13. Mua dưỡng vòng kiểm ren Werka 5110-02-5G chính hãng ở đâu đảm bảo chất lượng?
Để đảm bảo sở hữu dưỡng vòng kiểm ren chính xác chuẩn mực nguyên bản từ nhà sản xuất, quý khách hàng nên lựa chọn đại diện phân phối chính thức.
Werka Việt Nam tự hào là đơn vị phân phối độc quyền các dòng thiết bị đo lường và dưỡng kiểm ren cơ khí chính xác Werka trên toàn quốc.
Chính sách bán hàng và dịch vụ hậu mãi vượt trội khi mua dưỡng vòng kiểm ren Werka 5110-02-5G:
- Sản phẩm mới 100% nguyên ống nhựa bảo vệ niêm phong chính hãng xuất xưởng.
- Đầy đủ chứng từ chứng nhận xuất xứ CO và chứng nhận chất lượng CQ minh bạch.
- Bảo hành chính hãng 12 tháng, hỗ trợ tư vấn kỹ thuật dung sai ren ngoài trọn đời.
- Giao hàng hỏa tốc an toàn trên toàn quốc, kiểm tra hàng kỹ lưỡng trước khi thanh toán.
Hãy liên hệ ngay với Werka Việt Nam qua Hotline để nhận tư vấn chuyên sâu và báo giá ưu đãi tốt nhất cho dưỡng vòng kiểm ren Werka 5110-02-5G ngay hôm nay!
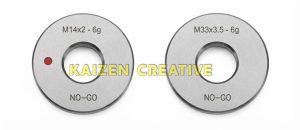
Dưỡng Vòng Kiểm Ren Ngoài Hệ Mét M2x0.4 Đầu NO-GO Chấm Đỏ Dung Sai 6g DIN 13 Thép Đặc Chủng Werka 5110-02-5N
Liên hệ báo giá 0348353384Dưỡng vòng kiểm ren Werka 5110-02-5N kích thước ren ngoài hệ mét M2x0.4 đầu NO-GO (No-Go End) có chấm đỏ nhận diện theo tiêu chuẩn DIN 13 cấp dung sai 6g là thiết bị kiểm soát giới hạn ren tối thiểu hàng đầu.
Nếu đầu GO đảm bảo trục ren không bị quá to để vặn vừa lỗ ren, thì đầu NO-GO đóng vai trò chốt chặn then chốt ngăn ngừa tình trạng trục ren bị tiện quá mỏng gây trờn ren, tuột ren khi siết lực.
Sự hiện diện của dưỡng vòng kiểm ren Werka 5110-02-5N mang đến giải pháp kiểm định đường kính vòng chia nhỏ nhất của vít micro M2 chỉ trong 2 giây, bảo vệ tối đa độ bền chịu lực của mối ghép bulong.
Mục lục nội dung bài viết
- 1. Vì sao trục ren ngoài M2x0.4 bắt buộc phải kiểm tra bằng dưỡng vòng kiểm ren Werka 5110-02-5N?
- 2. Nguyên lý hoạt động kiểm định giới hạn vật liệu tối thiểu của đầu NO-GO (No-Go End)
- 3. Dấu chấm đỏ nhận diện trực quan độc quyền chống nhầm lẫn trên Werka 5110-02-5N
- 4. Tiêu chuẩn DIN 13 và ý nghĩa của cấp dung sai ren ngoài 6g đối với độ bền kéo
- 5. Đỉnh cao vật liệu thép hợp kim đặc chủng tôi cứng và công nghệ mài ren siêu tinh xảo
- 6. Bảng thông số kỹ thuật chi tiết dưỡng vòng kiểm ren Werka 5110-02-5N
- 7. Tổng hợp hệ thống kích thước dưỡng vòng ren đầu NO-GO từ M2 đến M100 của Werka
- 8. Quy trình 4 bước kiểm tra trục ren bulong với đầu NO-GO chuẩn KCS quốc tế
- 9. Giải pháp ngăn ngừa triệt để nguy cơ trờn ren và gãy bu lông khi siết tải trọng cao
- 10. Kết hợp đồng bộ cùng hệ sinh thái thiết bị đo lường chính xác Werka
- 11. Hướng dẫn vệ sinh và bảo quản dưỡng vòng kiểm ren luôn sáng bóng
- 12. Câu hỏi thường gặp về dưỡng vòng kiểm ren Werka 5110-02-5N (FAQ)
- 13. Mua dưỡng vòng kiểm ren Werka 5110-02-5N chính hãng ở đâu đảm bảo chất lượng?
1. Vì sao trục ren ngoài M2x0.4 bắt buộc phải kiểm tra bằng dưỡng vòng kiểm ren Werka 5110-02-5N?
Một sai lầm nguy hiểm trong nhiều xưởng tiện CNC là chỉ dùng dưỡng vòng đầu GO vặn thử qua là kết luận trục ren đạt chuẩn.
Thực tế, nếu người thợ tiện ren quá tay hoặc dao tiện ren ăn lẹm vào phôi, trục ren sẽ bị nhỏ hơn giới hạn cho phép.
Lúc này, đầu GO vẫn vặn qua rất trơn tru, nhưng khi đưa vào lắp ráp thực tế, mối ghép ốc vít M2 sẽ bị rơ lỏng nghiêm trọng.
Khi siết vít bằng tua vít lực, toàn bộ các đỉnh ren mỏng manh sẽ bị tiện đứt ngang chân ren (hiện tượng tuột ren / trờn ren), làm hỏng vỏ nhôm đắt tiền của thiết bị.
Dưỡng vòng kiểm ren Werka 5110-02-5N chính là chiếc chìa khóa thẩm định giới hạn kích thước tối thiểu để loại bỏ ngay các chi tiết ren bị tiện mỏng.
Sản phẩm bảo vệ uy tín kỹ thuật của xưởng gia công, đảm bảo mọi con vít M2 xuất xưởng đều đạt khả năng chịu lực kéo siết tối đa.
2. Nguyên lý hoạt động kiểm định giới hạn vật liệu tối thiểu của đầu NO-GO (No-Go End)
Trong tiêu chuẩn dung sai lắp ghép ren quốc tế ISO/DIN, đầu NO-GO kiểm soát điều kiện vật liệu ít nhất của chi tiết (Least Material Condition - LMC).
Biên dạng ren bên trong lòng dưỡng vòng kiểm ren Werka 5110-02-5N được thiết kế đặc thù với đỉnh ren và đáy ren được mài cụt, số lượng vòng ren ít hơn so với đầu GO.
Cấu trúc này giúp đầu NO-GO tập trung kiểm soát chuẩn xác duy nhất một thông số trọng yếu: Đường kính vòng chia nhỏ nhất (Pitch Diameter minimum).
Tiêu chí nghiệm thu chuẩn xác theo tiêu chuẩn DIN 13:
- Chi tiết đạt chuẩn xuất sắc (PASS): Khi vặn dưỡng vòng NO-GO vào trục ren phôi bằng lực ngón tay vừa phải, dưỡng vòng chỉ được phép mớm vào miệng ren tối đa không quá 2 vòng ren rồi dừng lại hoàn toàn.
- Chi tiết lỗi ren bị tiện mỏng (SCRAP / PHẾ PHẨM): Dưỡng vòng NO-GO vặn lọt sâu quá 2 vòng ren vào thân trục vít (chứng tỏ đường kính ren bị nhỏ dưới mức cho phép, không đảm bảo lực siết).
Nhờ nguyên lý này, dưỡng vòng kiểm ren Werka 5110-02-5N giúp phân loại phế phẩm tức thì chỉ trong 2 giây.
3. Dấu chấm đỏ nhận diện trực quan độc quyền chống nhầm lẫn trên Werka 5110-02-5N
Trong môi trường phân xưởng sản xuất bận rộn, việc đặt hai chiếc dưỡng vòng GO và NO-GO cạnh nhau rất dễ gây nhầm lẫn cho công nhân kiểm hàng.
Werka đã giải quyết hoàn hảo vấn đề này bằng việc thiết kế một dấu chấm tròn sơn màu đỏ nổi bật (Red Dot) nằm ngay trên mặt trước của dưỡng vòng kiểm ren Werka 5110-02-5N.
Màu đỏ mang ý nghĩa cảnh báo dừng lại (NO-GO), giúp kỹ thuật viên nhận diện tức thì trong nháy mắt mà không cần phải đọc kỹ dòng chữ khắc nhỏ.
Bên cạnh chấm đỏ, mặt vành còn được khắc laser sắc nét chữ "NOGO", kích thước danh định và cấp dung sai (M2x0.4 - 6g NOGO Werka).
Sự rõ ràng và trực quan này giúp triệt tiêu 100% các thao tác nhầm lẫn, nâng cao năng suất kiểm định KCS lên mức tối đa.
4. Tiêu chuẩn DIN 13 và ý nghĩa của cấp dung sai ren ngoài 6g đối với độ bền kéo
Tiêu chuẩn DIN 13 của Đức quy định cấp dung sai 6g cho ren ngoài hệ mét nhằm đảm bảo diện tích tiếp xúc sườn ren đạt tỷ lệ vàng 75% - 85%.
Khi diện tích tiếp xúc sườn ren đạt chuẩn 6g, lực siết từ đầu vít sẽ được phân bổ đồng đều trên tất cả các vòng ren ăn khớp.
Nếu ren ngoài bị gia công nhỏ hơn giới hạn dưới của dung sai 6g, diện tích tiếp xúc sẽ tụt giảm dưới 50%, khiến toàn bộ ứng suất kéo tập trung vào 1-2 vòng ren đầu tiên, gây đứt gãy bulong tức thì khi chịu tải.
Dưỡng vòng kiểm ren Werka 5110-02-5N được gia công mài ren định hình với độ chính xác cấp độ micromet theo đúng giới hạn dưới của dung sai 6g.
Sản phẩm đảm bảo các trục ren vít M2x0.4 luôn giữ lại đầy đủ lượng kim loại cần thiết để chịu được mô-men siết lực tối đa.
5. Đỉnh cao vật liệu thép hợp kim đặc chủng tôi cứng và công nghệ mài ren siêu tinh xảo
Mặc dù đầu NO-GO không vặn lọt qua hết thân ren nhưng các đỉnh ren cụt phải chịu lực tì ép cục bộ rất lớn mỗi khi chạm điểm dừng.
Dưỡng vòng kiểm ren Werka 5110-02-5N được chế tác từ thép hợp kim chịu lực đặc chủng (Special Tool Steel) cao cấp.
Quy trình nhiệt luyện chân không và tôi ram đa tầng giúp sản phẩm đạt độ cứng bề mặt đanh chắc từ HRC 58 đến HRC 62.
Biên dạng lòng ren được gia công mài định hình CNC siêu tinh xảo và nghiền bóng (Finely Ground and Lapped).
Độ nhám bề mặt sườn ren đạt cấp độ bóng gương quang học, giúp dưỡng vòng tiếp xúc êm ái với phôi mà không gây xước bề mặt chi tiết.
Khả năng chống mài mòn xuất sắc giúp dưỡng vòng kiểm ren Werka 5110-02-5N duy trì cấp chính xác 6g qua hàng chục nghìn lần kiểm tra liên tục.
6. Bảng thông số kỹ thuật chi tiết dưỡng vòng kiểm ren Werka 5110-02-5N
Bảng thông số kỹ thuật chính thức dưới đây cung cấp đầy đủ dữ liệu cho công tác chuẩn bị thiết bị kiểm chuẩn phòng KCS:
| Thông số kỹ thuật | Chi tiết giá trị / Tiêu chuẩn áp dụng |
|---|---|
| Thương hiệu sản xuất | Werka (Đo lường cơ khí chính xác tiêu chuẩn Châu Âu) |
| Mã đặt hàng (Art No.) | 5110-02-5N |
| Tên danh mục sản phẩm | Thread Ring Gauges - Metric Thread, No-Go End (Dưỡng vòng kiểm ren ngoài đầu NO-GO) |
| Kích thước danh nghĩa x Bước ren | M2 x 0.4 mm (Ren hệ mét tiêu chuẩn) |
| Loại đầu kiểm định (Type) | Đầu NO-GO (No-Go End - Kiểm tra giới hạn kích thước nhỏ nhất) |
| Dấu hiệu nhận diện đặc thù | Có chấm sơn đỏ nổi bật (Red Dot) và khắc chữ NOGO rõ nét |
| Hướng xoắn ren (Thread direction) | Ren phải tiêu chuẩn (Right hand thread) |
| Tiêu chuẩn sản xuất | DIN 13 |
| Cấp độ dung sai ren ngoài | Tolerance 6g tiêu chuẩn quốc tế |
| Vật liệu cấu tạo | Thép hợp kim đặc chủng tôi cứng HRC 58 - 62 |
| Chất lượng gia công lòng ren | Mài tinh và nghiền bóng biên dạng 60 độ (Finely ground and lapped) |
| Quy cách đóng gói | Ống nhựa bảo vệ cá nhân cao cấp (High quality plastic tube) |
7. Tổng hợp hệ thống kích thước dưỡng vòng ren đầu NO-GO từ M2 đến M100 của Werka
Werka cung cấp dải dưỡng vòng kiểm ren ngoài đầu NO-GO toàn diện từ kích thước micro M2 đến cỡ lớn M100 theo tiêu chuẩn DIN 13 6g:
| Dải kích thước danh nghĩa (Size mm) | Bước ren tiêu chuẩn (Pitch mm) | Mã sản phẩm tiêu biểu (Đầu NO-GO chấm đỏ) |
|---|---|---|
| Dải siêu vi từ M2 đến M3.5 | M2x0.4, M2.5x0.45, M3x0.5, M3.5x0.6 | 5110-02-5N (M2), 5110-03-7N (M3), 5110-035-8N (M3.5) |
| Dải thông dụng từ M4 đến M12 | M4x0.7, M5x0.8, M6x1, M8x1.25, M10x1.5, M12x1.75 | 5110-04-9N (M4), 5110-06-12N (M6), 5110-10-14N (M10) |
| Dải trung bình từ M14 đến M30 | M14x2, M16x2, M20x2.5, M24x3, M30x3.5 | 5110-14-16N (M14), 5110-20-17N (M20), 5110-30-19N (M30) |
| Dải lớn từ M42 đến M60 | M42x4.5, M45x4.5, M52x5, M56x5.5, M60x5.5 | 5110-42-21N (M42), 5110-45-21N (M45), 5110-60-23N (M60) |
| Dải siêu lớn từ M64 đến M100 | M64x6, M70x6, M80x6, M90x6, M100x6 | 5110-64-24N (M64), 5110-80-24N (M80), 5110-100-24N (M100) |
8. Quy trình 4 bước kiểm tra trục ren bulong với đầu NO-GO chuẩn KCS quốc tế
Để đạt kết quả kiểm chuẩn chính xác và bảo vệ độ bền cho dưỡng vòng kiểm ren Werka 5110-02-5N, hãy tuân thủ 4 bước chuẩn sau:
Bước 1 - Vệ sinh trục ren phôi: Dùng vòi xịt khí nén thổi sạch hoàn toàn mạt phoi tiện và dầu tưới nguội dính trên các rãnh ren M2 của trục vít.
Bước 2 - Đặt dưỡng đồng trục: Cầm vành nhám của dưỡng vòng có chấm đỏ bằng 2 đầu ngón tay, đặt mặt vát của dưỡng đồng trục thẳng góc 90 độ với trục ren phôi.
Bước 3 - Vặn nhẹ kiểm tra điểm dừng: Xoay nhẹ dưỡng vòng NO-GO theo chiều kim đồng hồ bằng lực ngón tay vừa phải. Dưỡng vòng chỉ được phép mớm vào miệng ren tối đa 1 đến 2 vòng ren rồi phải dừng lại hoàn toàn.
Bước 4 - Phân loại chất lượng: Nếu dưỡng NO-GO không vặn vào quá 2 vòng, trục ren đạt chuẩn dung sai 6g xuất sắc. Nếu dưỡng NO-GO vặn lọt sâu vào thân ren, sản phẩm bị lỗi mỏng ren phế phẩm.
Sau ca làm việc, lau sạch bụi bẩn trong lòng ren bằng chổi lông mềm và cất vào ống nhựa bảo vệ.
9. Giải pháp ngăn ngừa triệt để nguy cơ trờn ren và gãy bu lông khi siết tải trọng cao
Trong các thiết bị bay không người lái drone hay gimbal camera hoạt động ở môi trường rung lắc mạnh, một con vít M2 bị tiện non ren có thể bị giật đứt bất ngờ giữa không trung, gây rơi vỡ thiết bị hàng chục triệu đồng.
Việc kiểm soát chặt chẽ bằng dưỡng vòng kiểm ren Werka 5110-02-5N ngay tại chuyền tiện CNC giúp phát hiện ngay khi dao tiện ren bị lẹm phôi.
Mọi con vít xuất xưởng đều đảm bảo có đầy đủ chiều dày sườn ren để ăn khớp chịu lực bền vững với lỗ ren nhôm.
Doanh nghiệp hoàn toàn tự tin cung cấp sản phẩm vào các chuỗi cung ứng linh kiện điện tử và quang học khắt khe nhất.
10. Kết hợp đồng bộ cùng hệ sinh thái thiết bị đo lường chính xác Werka
Dưỡng vòng kiểm ren Werka 5110-02-5N phối hợp nhịp nhàng cùng các thiết bị đo lường chuyên sâu của Werka:
- Kết hợp cùng dưỡng vòng đầu GO: Sử dụng đồng bộ cùng dưỡng vòng ren đầu GO Werka 5110-02-5G để tạo thành bộ đôi kiểm chuẩn giới hạn Min/Max toàn diện cho ren ngoài M2x0.4.
- Đo đường kính ngoài đỉnh ren bằng panme: Thẩm định kích thước đỉnh ren trục bằng panme điện tử 0.001mm tại danh mục thước panme.
- Đo chiều dài đoạn ren bằng thước cặp: Sử dụng thước cặp cơ khí và điện tử tại danh mục thước cặp để đo chiều dài ren hữu ích.
- Kiểm tra độ đảo hướng kính trục ren với đồng hồ so: Kết hợp cùng đế từ và đồng hồ so chính xác cao tại danh mục đồng hồ so.
Khám phá toàn bộ danh mục thiết bị đo kiểm cơ khí tại trang chủ werka.com.vn hoặc website chính thức của hãng tại www.werka.com.
11. Hướng dẫn vệ sinh và bảo quản dưỡng vòng kiểm ren luôn sáng bóng
Để dưỡng vòng kiểm ren Werka 5110-02-5N luôn duy trì cấp chính xác 6g và độ bóng gương quang học suốt nhiều năm, hãy tuân thủ các quy tắc sau:
Tuyệt đối không dùng kìm hoặc dụng cụ kẹp để vặn ép dưỡng vòng khi gặp điểm dừng ren.
Sau mỗi ca làm việc, dùng tăm bông mềm hoặc chổi lông thấm cồn lau sạch bụi phoi bám trong các rãnh ren xoắn bên trong.
Thoa một lớp dầu bảo dưỡng mỏng chuyên dụng chống oxy hóa vào lòng ren và hai mặt bên của vành xuyến.
Cất dưỡng vòng kiểm ren Werka 5110-02-5N vào ống nhựa bảo vệ cá nhân đi kèm và đậy kín nắp ống.
Bảo quản ống dưỡng tại nơi khô ráo, thoáng mát trong tủ đồ nghề phòng KCS.
12. Câu hỏi thường gặp về dưỡng vòng kiểm ren Werka 5110-02-5N (FAQ)
Dấu chấm đỏ trên mặt dưỡng vòng Werka 5110-02-5N có ý nghĩa gì?
Dấu chấm đỏ là ký hiệu nhận diện trực quan độc quyền của Werka biểu thị đầu NO-GO (không qua), giúp người thợ phân biệt tức thì với đầu GO (không có chấm đỏ) để không bị nhầm lẫn khi kiểm hàng nhanh.
Nếu đầu NO-GO vặn vào được 1 vòng thì trục ren có đạt chuẩn không?
Theo tiêu chuẩn quốc tế DIN 13, đầu NO-GO được phép mớm vào miệng ren tối đa không quá 2 vòng ren. Nếu chỉ vặn vào 1 vòng rồi kẹt cứng thì trục ren hoàn toàn đạt chuẩn xuất sắc.
Tôi có thể đặt mua lẻ chỉ đầu NO-GO mà không mua đầu GO được không?
Được hoàn toàn. Werka cung cấp lẻ từng chiếc dưỡng vòng đầu NO-GO hoặc đầu GO theo đúng nhu cầu sử dụng thực tế của khách hàng.
Sản phẩm có đầy đủ giấy tờ chứng nhận chất lượng CQ không?
Mỗi dưỡng vòng kiểm ren Werka 5110-02-5N phân phối chính hãng đều có đầy đủ chứng chỉ xuất xứ CO, chứng nhận chất lượng nhà máy CQ và có thể yêu cầu cấp thêm chứng chỉ kiểm định Lab theo tiêu chuẩn dự án.
13. Mua dưỡng vòng kiểm ren Werka 5110-02-5N chính hãng ở đâu đảm bảo chất lượng?
Để đảm bảo sở hữu dưỡng vòng kiểm ren chính xác chuẩn mực nguyên bản từ nhà sản xuất, quý khách hàng nên lựa chọn đại diện phân phối chính thức.
Werka Việt Nam tự hào là đơn vị phân phối độc quyền các dòng thiết bị đo lường và dưỡng kiểm ren cơ khí chính xác Werka trên toàn quốc.
Chính sách bán hàng và dịch vụ hậu mãi vượt trội khi mua dưỡng vòng kiểm ren Werka 5110-02-5N:
- Sản phẩm mới 100% nguyên ống nhựa bảo vệ niêm phong chính hãng xuất xưởng.
- Đầy đủ chứng từ chứng nhận xuất xứ CO và chứng nhận chất lượng CQ minh bạch.
- Bảo hành chính hãng 12 tháng, hỗ trợ tư vấn kỹ thuật dung sai ren ngoài trọn đời.
- Giao hàng hỏa tốc an toàn trên toàn quốc, kiểm tra hàng kỹ lưỡng trước khi thanh toán.
Hãy liên hệ ngay với Werka Việt Nam qua Hotline để nhận tư vấn chuyên sâu và báo giá ưu đãi tốt nhất cho dưỡng vòng kiểm ren Werka 5110-02-5N ngay hôm nay!
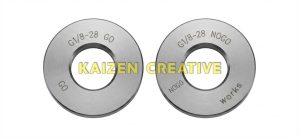
Dưỡng vòng kiểm ren ống G1/8-28 đầu GO tiêu chuẩn ISO 228 thép đặc chủng Werka 5110-GP1828-G
Liên hệ báo giá 0348353384Dưỡng vòng kiểm ren ống Werka 5110-GP1828-G: Giải pháp kiểm chuẩn ren ngoài cút nối khí nén G1/8-28 tiêu chuẩn ISO 228 đỉnh cao
Trong gia công cơ khí chính xác, kiểm soát ren ngoài ống trụ G1/8 đóng vai trò sống còn cho toàn bộ hệ thống khí nén và thủy lực.
Thiết bị dưỡng vòng kiểm ren ống Werka 5110-GP1828-G chính là giải pháp hàng đầu giúp doanh nghiệp loại bỏ hoàn toàn nguy cơ rò rỉ áp suất và lỗi lắp ráp.
Mục Lục Nội Dung
- 1. Tổng quan về dưỡng vòng kiểm ren ống Werka 5110-GP1828-G
- 2. Vì sao nhà xưởng CNC khí nén không thể thiếu dưỡng vòng kiểm ren ống Werka 5110-GP1828-G?
- 3. Bảng thông số kỹ thuật chi tiết của dưỡng vòng kiểm ren ống Werka 5110-GP1828-G
- 4. Đặc điểm thiết kế và công nghệ tôi luyện thép đặc chủng trên dưỡng vòng kiểm ren ống Werka 5110-GP1828-G
- 5. Nguyên lý hoạt động và quy tắc nghiệm thu đầu GO tiêu chuẩn ISO 228
- 6. Quy trình 5 bước kiểm tra ren ngoài bằng dưỡng vòng kiểm ren ống Werka 5110-GP1828-G
- 7. Kết hợp dưỡng vòng kiểm ren ống Werka 5110-GP1828-G cùng hệ sinh thái đo lường Werka
- 8. Hướng dẫn vệ sinh, bảo quản và chu kỳ hiệu chuẩn định kỳ
- 9. Giải đáp thắc mắc thường gặp (FAQ) về dưỡng vòng kiểm ren ống Werka 5110-GP1828-G
- 10. Kết luận và địa chỉ mua dưỡng vòng kiểm ren ống Werka 5110-GP1828-G chính hãng
1. Tổng quan về dưỡng vòng kiểm ren ống Werka 5110-GP1828-G
Sản phẩm dưỡng vòng kiểm ren ống Werka 5110-GP1828-G là dụng cụ kiểm chuẩn giới hạn chuyên dụng cho ren ngoài ống trụ G1/8 theo chuẩn quốc tế ISO 228.
Đây là dụng cụ kiểm tra đầu Đi (GO End) với bước ren danh định 28 TPI và góc đỉnh sườn ren 55 độ Whitworth kinh điển.
Được nghiên cứu và chế tạo bởi tập đoàn đo lường hàng đầu, dưỡng vòng kiểm ren ống Werka 5110-GP1828-G đáp ứng các tiêu chí kiểm tra khắt khe nhất trong phòng KCS và xưởng sản xuất hàng loạt.
Thiết bị mang mã quản lý quốc tế EAN/Barcode 6976367673499, đảm bảo nguồn gốc xuất xứ minh bạch và tiêu chuẩn kiểm định xuất xưởng nghiêm ngặt.
Mỗi chiếc dưỡng vòng kiểm ren ống Werka 5110-GP1828-G đều được khắc laser thông tin mã số và cấp ren sắc nét ngay trên bề mặt vành kim loại.
Thiết kế dạng vòng tròn kín với rãnh khía nhám ca-rô bên ngoài giúp người vận hành cầm nắm chắc chắn, chống trơn trượt hiệu quả ngay cả khi tay dính dầu tưới nguội.
2. Vì sao nhà xưởng CNC khí nén không thể thiếu dưỡng vòng kiểm ren ống Werka 5110-GP1828-G?
Trong ngành sản xuất phụ kiện khí nén, cút nối nhanh (pneumatic fittings), van điện từ và đầu nối ống, ren ngoài G1/8 là kích thước cực kỳ phổ biến.
Việc sử dụng dưỡng vòng kiểm ren ống Werka 5110-GP1828-G giúp kỹ sư phát hiện ngay các sai lệch kích thước ren ngay từ nguyên công tiện CNC đầu tiên.
Nếu không có dưỡng vòng kiểm ren ống Werka 5110-GP1828-G, chi tiết ren ngoài bị tiện dày hơn dung sai cho phép sẽ làm kẹt cứng khi vặn vào khối van phân phối.
Điều này gây ra thiệt hại nghiêm trọng về uy tín thương hiệu và phát sinh chi phí thu hồi sản phẩm lỗi khổng lồ cho doanh nghiệp gia công.
Sử dụng dưỡng vòng kiểm ren ống Werka 5110-GP1828-G cho phép kiểm tra đồng thời cả 4 yếu tố: đường kính đỉnh ren, đường kính đáy ren, đường kính vòng chia và bước ren.
Tốc độ kiểm tra bằng dưỡng vòng nhanh gấp 10 lần so với việc dùng máy quang học chiếu biên dạng hay thước đo vi lượng phức tạp.
Thao tác vặn êm ái của dưỡng vòng kiểm ren ống Werka 5110-GP1828-G mang lại cảm giác tay chân thực, giúp thợ tiện tự tin hiệu chỉnh dao tiện bù mòn cực kỳ chuẩn xác.
Do đó, trang bị dưỡng vòng kiểm ren ống Werka 5110-GP1828-G tại từng bàn máy CNC là khoản đầu tư thông minh và mang lại hiệu quả kinh tế tức thì.
3. Bảng thông số kỹ thuật chi tiết của dưỡng vòng kiểm ren ống Werka 5110-GP1828-G
Để phục vụ công tác đối soát hồ sơ kỹ thuật của phòng QC, dưới đây là bảng thông số toàn diện của dưỡng vòng kiểm ren ống Werka 5110-GP1828-G:
| Đặc tính kỹ thuật | Giá trị tiêu chuẩn công bố |
|---|---|
| Mã sản phẩm (Order Code) | 5110-GP1828-G |
| Tên thương mại | dưỡng vòng kiểm ren ống Werka 5110-GP1828-G |
| Mã vạch toàn cầu (Barcode) | 6976367673499 |
| Kích thước danh định ren | G 1/8 inch (Ống trụ hệ inch Whitworth) |
| Số bước ren trên mỗi inch (TPI) | 28 TPI (Bước ren tương đương ~0.907 mm) |
| Loại đầu kiểm (Gauge Type) | Đầu GO (Đầu Đi – Kiểm tra giới hạn vật liệu tối đa) |
| Tiêu chuẩn áp dụng (Standard) | ISO 228 (Tương đương DIN EN ISO 228-1 / BS 2779) |
| Góc sườn ren (Thread Angle) | 55 độ hình thang bo tròn đỉnh đáy Whitworth |
| Vật liệu chế tạo (Material) | Thép hợp kim tôi cứng đặc chủng chống mòn (HRC 58 - 62) |
| Công nghệ gia công hoàn thiện | Mài nghiền tinh bóng gương (Finely ground & lapped) |
| Quy cách đóng gói | Hộp nhựa kỹ thuật cao cấp chống sốc kèm mút định hình |
Bảng thông số trên khẳng định độ hoàn thiện cơ khí vượt trội của dưỡng vòng kiểm ren ống Werka 5110-GP1828-G so với các sản phẩm trôi nổi trên thị trường.
Mỗi chi tiết đều được hiệu chuẩn nghiêm ngặt nhằm mang lại độ tin cậy tuyệt đối cho các dây chuyền lắp ráp tự động hóa.
4. Đặc điểm thiết kế và công nghệ tôi luyện thép đặc chủng trên dưỡng vòng kiểm ren ống Werka 5110-GP1828-G
Đẳng cấp của dưỡng vòng kiểm ren ống Werka 5110-GP1828-G đến từ chất liệu thép hợp kim cao cấp được xử lý nhiệt luyện nhiều giai đoạn.
Vật liệu trải qua quá trình ram khử ứng suất dư và tôi thấm sâu giúp đạt độ cứng bề mặt lý tưởng từ HRC 58 đến HRC 62.
Nhờ độ cứng ấn tượng này, dưỡng vòng kiểm ren ống Werka 5110-GP1828-G có khả năng chống mài mòn ma sát cực tốt khi kiểm tra hàng vạn chi tiết kim loại cứng như inox 304 hay thép hợp kim.
Cấu trúc tinh thể thép đồng nhất giúp dưỡng vòng kiểm ren ống Werka 5110-GP1828-G giữ vững kích thước danh định, không bị biến dạng do thay đổi nhiệt độ môi trường làm việc.
Công nghệ mài và nghiền tinh (Lapping) đa trục tạo nên bề mặt ren siêu bóng với độ nhám bề mặt Ra đạt dưới 0.1 micromet.
Biên dạng góc sườn 55 độ trên dưỡng vòng kiểm ren ống Werka 5110-GP1828-G được kiểm soát chính xác từng phút góc, bo tròn đỉnh và đáy ren hoàn hảo theo tiêu chuẩn ISO 228.
Vành ngoài của dưỡng vòng kiểm ren ống Werka 5110-GP1828-G được tạo vân ca-rô sâu và đều đặn, hỗ trợ thao tác vặn ren bằng tay diễn ra êm ái và không tốn sức.
Bề mặt ngoài được xử lý chống oxy hóa, giúp dưỡng luôn sáng đẹp và không bị ố vàng trong điều kiện khí hậu nóng ẩm tại Việt Nam.
5. Nguyên lý hoạt động và quy tắc nghiệm thu đầu GO tiêu chuẩn ISO 228
Hiểu rõ nguyên lý kiểm tra giới hạn của dưỡng vòng kiểm ren ống Werka 5110-GP1828-G là điều kiện tiên quyết để đánh giá đúng chất lượng sản phẩm.
Đầu GO (Đầu Đi) của dưỡng vòng kiểm ren ống Werka 5110-GP1828-G đại diện cho trạng thái vật liệu tối đa (Maximum Material Condition - MMC) của ren ngoài chi tiết gia công.
Điều này có nghĩa là đường kính bước và đường kính đỉnh của ren ngoài không được phép lớn hơn kích thước danh định giới hạn trên của tiêu chuẩn ISO 228.
Khi kiểm tra bằng dưỡng vòng kiểm ren ống Werka 5110-GP1828-G, chi tiết ren ngoài đạt chuẩn bắt buộc phải vặn lọt hoàn toàn qua toàn bộ chiều dài ren của dưỡng mà không cần dùng lực cưỡng bức.
Nếu dưỡng vòng kiểm ren ống Werka 5110-GP1828-G không thể vặn vào hoặc bị kẹt lại sau vài bước ren, chi tiết gia công bị đánh giá là ren quá to (dư thừa vật liệu).
Nguyên nhân có thể do mũi dao tiện bị mòn, lượng ăn dao chưa đủ sâu hoặc bước ren bị giãn nở do rung động trục chính máy tiện.
Sản phẩm bị kẹt với dưỡng vòng kiểm ren ống Werka 5110-GP1828-G vẫn có thể sửa chữa được bằng cách tiện lại một đường ăn dao mỏng để loại bỏ lượng dư thừa.
Ngược lại, nếu kết hợp cùng dưỡng NO-GO mà dưỡng NO-GO vặn quá 2 vòng ren, sản phẩm bị tiện quá nhỏ và buộc phải phế phẩm.
6. Quy trình 5 bước kiểm tra ren ngoài bằng dưỡng vòng kiểm ren ống Werka 5110-GP1828-G
Để đảm bảo kết quả đo đạc chuẩn xác và kéo dài tuổi thọ cho dưỡng vòng kiểm ren ống Werka 5110-GP1828-G, kỹ thuật viên cần tuân thủ nghiêm ngặt 5 bước sau:
Bước 1: Vệ sinh bề mặt chi tiết và dụng cụ đo
Trước khi tiến hành kiểm tra, hãy làm sạch toàn bộ phoi tiện, bavia và dầu tưới nguội dính trên ren ngoài bằng bàn chải mềm và khí nén sạch.
Lau sạch lòng ren của dưỡng vòng kiểm ren ống Werka 5110-GP1828-G bằng khăn chuyên dụng không xơ để loại bỏ bụi mịn bám dính.
Bước 2: Cân bằng nhiệt độ môi trường
Đảm bảo nhiệt độ của phôi gia công và dưỡng vòng kiểm ren ống Werka 5110-GP1828-G đạt trạng thái ổn định tương đương (lý tưởng nhất là 20 độ C).
Tuyệt đối không kiểm tra chi tiết vừa tiện xong còn đang nóng hổi vì giãn nở nhiệt sẽ làm sai lệch hoàn toàn kết quả nghiệm thu.
Bước 3: Đặt dưỡng đồng trục và bắt ren nhẹ nhàng
Cầm chắc dưỡng vòng kiểm ren ống Werka 5110-GP1828-G và căn chỉnh dưỡng thẳng hàng với trục tâm của chi tiết cần kiểm.
Dùng lực ngón tay xoay nhẹ dưỡng theo chiều kim đồng hồ để các bước ren đầu tiên ăn khớp tự nhiên, tránh làm trờn hoặc dập đỉnh ren.
Bước 4: Vặn hết chiều dài làm việc của ren
Tiếp tục xoay dưỡng vòng kiểm ren ống Werka 5110-GP1828-G đi hết toàn bộ chiều dài ren hữu dụng của cút nối khí nén.
Cảm nhận độ êm ái, dưỡng phải di chuyển mượt mà từ đầu đến cuối mà không bị khựng lại hay có cảm giác kẹt dính cơ khí.
Bước 5: Tháo dưỡng và ghi nhận nhật ký kiểm định
Xoay ngược chiều kim đồng hồ để tháo dưỡng vòng kiểm ren ống Werka 5110-GP1828-G ra khỏi chi tiết gia công một cách cẩn thận.
Đặt chi tiết đạt chuẩn vào khay thành phẩm và ghi nhận dữ liệu vào phiếu kiểm soát chất lượng KCS của ca sản xuất.
7. Kết hợp dưỡng vòng kiểm ren ống Werka 5110-GP1828-G cùng hệ sinh thái đo lường Werka
Để xây dựng quy trình kiểm soát chất lượng toàn diện trong phân xưởng cơ khí, việc kết hợp đồng bộ các thiết bị đo là vô cùng quan trọng.
Doanh nghiệp có thể tham khảo đầy đủ các dòng sản phẩm đo lường cơ khí chính xác tại trang chủ https://werka.com.vn/ để trang bị cho xưởng máy của mình.
Trước khi tiện ren, người thợ cần kiểm tra đường kính phôi trụ ngoài sơ bộ bằng các dòng thước cặp cơ khí hoặc điện tử chính xác cao.
Để đo độ tròn và đường kính đỉnh ren ngoài với độ phân giải micromet, kỹ sư nên sử dụng kết hợp với các dòng thước panme đo ngoài chuyên dụng của Werka.
Ngoài ra, việc gá đặt phôi trên bàn máy CNC để kiểm tra độ đảo hướng kính trục ren cần có sự hỗ trợ của các thiết bị đồng hồ so chân gập siêu nhạy.
Bên cạnh đó, quý khách hàng cũng có thể tra cứu thêm thông tin kỹ thuật quốc tế và chứng nhận xuất xưởng của hãng tại cổng thông tin chính thức https://www.werka.com.
Sự đồng bộ này giúp dưỡng vòng kiểm ren ống Werka 5110-GP1828-G phát huy tối đa vai trò là chốt chặn chất lượng cuối cùng trước khi xuất xưởng.
8. Hướng dẫn vệ sinh, bảo quản và chu kỳ hiệu chuẩn định kỳ
Tuổi thọ của dưỡng vòng kiểm ren ống Werka 5110-GP1828-G phụ thuộc rất lớn vào ý thức bảo quản và bảo dưỡng định kỳ của kỹ thuật viên.
Sau mỗi ca làm việc, cần dùng cọ lông mềm quét sạch bụi bẩn và xịt dung dịch tẩy nhờn chuyên dụng vào lòng ren của dưỡng.
Sau khi làm khô hoàn toàn, hãy quét một lớp dầu bảo quản chống gỉ cao cấp lên toàn bộ bề mặt của dưỡng vòng kiểm ren ống Werka 5110-GP1828-G.
Luôn cất giữ dưỡng vòng kiểm ren ống Werka 5110-GP1828-G bên trong hộp nhựa nguyên bản có lót mút xốp định hình nhằm tránh va đập mạnh làm mẻ ren.
Môi trường bảo quản lý tưởng là trong tủ chống ẩm hoặc phòng đo KCS có nhiệt độ từ 18 đến 24 độ C và độ ẩm dưới 60%.
Tuyệt đối không để dưỡng vòng kiểm ren ống Werka 5110-GP1828-G chung ngăn kéo với các dụng cụ cắt gọt như dao phay, mũi khoan hay búa cơ khí.
Chu kỳ kiểm chuẩn lại kích thước của dưỡng vòng kiểm ren ống Werka 5110-GP1828-G được khuyến nghị là 6 tháng hoặc sau mỗi 50.000 lần kiểm tra thực tế.
Việc hiệu chuẩn cần được thực hiện tại các trung tâm đo lường uy tín có thẩm quyền để đảm bảo tính pháp lý của hồ sơ xuất khẩu.
9. Giải đáp thắc mắc thường gặp (FAQ) về dưỡng vòng kiểm ren ống Werka 5110-GP1828-G
Dưới đây là tổng hợp những câu hỏi thường gặp nhất từ phía khách hàng khi chọn mua dưỡng vòng kiểm ren ống Werka 5110-GP1828-G:
Câu hỏi 1: Dưỡng vòng kiểm ren ống Werka 5110-GP1828-G có kiểm tra được ren côn NPT hay ren hệ mét không?
Trả lời: Không. Dưỡng này chỉ chuyên dùng để kiểm tra ren ống trụ hệ G kích thước G1/8-28 tiêu chuẩn ISO 228 (BSPP) với góc đỉnh sườn 55 độ.
Đối với ren côn NPT 60 độ hoặc ren hệ mét 60 độ, quý khách cần chọn đúng chủng loại dưỡng ren chuyên biệt tương ứng của Werka.
Câu hỏi 2: Tại sao khi vặn dưỡng vòng kiểm ren ống Werka 5110-GP1828-G vào chi tiết lại thấy hơi chặt ở cuối đoạn ren?
Trả lời: Hiện tượng này thường do chân ren của chi tiết gia công chưa được thoát dao hoàn toàn hoặc bavia đọng lại ở góc đáy ren.
Hãy kiểm tra lại bán kính mũi dao tiện và góc lùi dao trên chương trình gia công CNC của bạn.
Câu hỏi 3: Sự khác biệt giữa đầu GO và đầu NO-GO trên dưỡng vòng kiểm ren ống là gì?
Trả lời: Đầu GO (5110-GP1828-G) dùng để kiểm tra xem ren có bị tiện quá dày hay không và bắt buộc phải vặn lọt 100%.
Trong khi đó, đầu NO-GO (5110-GP1828-N) kiểm tra ren có bị tiện quá mỏng không và tuyệt đối không được vặn lọt quá 2 vòng ren.
Câu hỏi 4: Có thể dùng cồn y tế để vệ sinh dưỡng vòng kiểm ren ống Werka 5110-GP1828-G hàng ngày không?
Trả lời: Có thể dùng cồn công nghiệp nồng độ cao để tẩy dầu mỡ, nhưng sau khi cồn bay hơi phải lập tức bôi dầu chống gỉ bảo dưỡng.
Cồn có thể hút ẩm trong không khí và gây ra các điểm ố sét li ti nếu không được tra dầu bảo vệ kịp thời.
Câu hỏi 5: Dưỡng vòng kiểm ren ống Werka 5110-GP1828-G có đi kèm chứng chỉ hiệu chuẩn CO/CQ không?
Trả lời: Toàn bộ sản phẩm dưỡng vòng kiểm ren ống Werka 5110-GP1828-G chính hãng đều có chứng nhận xuất xưởng của nhà sản xuất và hỗ trợ kiểm định tại Trung tâm Quatest theo yêu cầu.
10. Kết luận và địa chỉ mua dưỡng vòng kiểm ren ống Werka 5110-GP1828-G chính hãng
Đầu tư trang bị dưỡng vòng kiểm ren ống Werka 5110-GP1828-G là giải pháp then chốt giúp nâng cao năng lực cạnh tranh và đảm bảo chất lượng cơ khí vượt trội.
Sản phẩm không chỉ giúp doanh nghiệp tối ưu hóa chi phí sản xuất mà còn xây dựng lòng tin vững chắc đối với các đối tác khách hàng quốc tế khó tính.
Hãy liên hệ ngay với đại diện ủy quyền chính thức của Werka tại Việt Nam để sở hữu dưỡng vòng kiểm ren ống Werka 5110-GP1828-G chính hãng với mức giá ưu đãi nhất cùng chính sách bảo hành dài hạn.
Các loại sản phẩm
- Thiết bị điện
- Máy móc
- Máy đo độ rung
- Máy cắt
- Máy đo chiều dài vạn năng
- Máy kiểm tra Bearing tự động
- Kính hiển vi soi kim tương
- Máy đo độ nhám
- Máy đo độ bóng
- Máy đo nhanh trục bánh răng
- Máy đo biên dạng
- Máy phân tích thành phần
- Máy đo độ ồn
- Máy 2D, 2.5D, 3D
- Máy so màu
- Tủ nhiệt độ độ ẩm
- Máy đo tốc độ gió
- Máy đo nhanh
- Tủ sốc nhiệt
- Máy đo độ ẩm
- Máy soi kiểm tra sản phẩm
- Máy đo lực bám dính
- Máy đo tốc độ vòng quay
- 3D Scan
- Máy đo nhanh PCB, FPC, IC
- Máy đo độ ẩm gỗ
- Máy đo biên dạng, độ nhám
- Máy kiểm tra độ va đập
- Súng đo nhiệt độ
- Máy đo quang phổ
- Máy đo độ tròn
- Tủ sấy thổi khí nóng điện
- Máy đo độ cứng
- Máy đo dòng chảy nhựa
- Máy X-ray
- Máy kiểm tra mài mòn và kiểm tra độ tin cậy độ bền
- Máy kiểm tra Rohs
- Máy thử nghiệm thả rơi
- Kính hiển vi
- Máy phun muối
- Khúc xạ kế
- Máy đo lực kéo
- Máy CMM
- Bể điều nhiệt
- Thiết bị set gốc
- Máy đo lực
- Máy đúc mẫu
- Máy đo cường độ ánh sáng
- Máy đo khoảng cách
- Máy đo độ dày lớp phủ
- Máy mài
- Buồng kiểm tra lão hóa
- Thiết bị đo lường
- Thước cuộn
- Bộ dụng cụ đo
- Thước đo mối hàn
- Bút 6 trong 1
- Khối từ tính và không từ tính
- Thước vạch dấu
- Đèn pin
- Thước đo sâu
- Đồng hồ so
- Dụng cụ hít nam châm
- Bộ căn mẫu
- Cờ lê lực
- Kiềm đo độ cứng
- Bộ chống tâm
- Cử chặn phôi
- Thước đo cao
- Thước ke vuông
- Cặp khối V
- Phụ kiện cho thước cặp
- Thước đo độ dày
- Đầu dò 3D kèm đồng hồ so
- Pin gauge
- Đầu tìm biên
- Panme
- Dưỡng ren
- Thước dao
- Thước vạch rà bề mặt
- Thước đo góc
- Thước đo khe hở
- Compa
- Thiết bị đo độ đồng tâm
- Thước cặp
- Đầu đo đồng hồ so
- Thước thủy
- Dưỡng đo bán kính
- Mũi vạch dấu
- đo độ đảo
- Giá đỡ kẹp đồng hồ so
- Thước căn lá
- Thước lá
- Chân đế từ nam chân
- Thước đo độ dốc
- Thước dây
- Chân đế gắn đồng hồ so
- Dưỡng đo góc
- Dao rọc
- Bàn đá
- Thiết bị khác
- Dịch vụ hiệu chuẩn
- Dịch vụ đào tạo
Hỗ Trợ Báo Giá Nhanh
Tìm Kiếm & Lọc Thiết Bị
Năng Lực & Cam Kết
- Chuẩn ISO 17025: Đầy đủ năng lực hiệu chuẩn đo lường quốc tế.
- Mài phẳng tận nơi: Dịch vụ mài phẳng bàn đá granite 24/7.
- Giấy tờ CO/CQ: Cam kết thiết bị chính hãng Werka, Mitutoyo.
- Đào tạo kỹ thuật: Chuyển giao nghiệp vụ đo lường cơ khí chính xác.
ĐĂNG KÝ TẢI CATALOGUE
Vui lòng điền thông tin để nhận mã xác thực tải Catalogue trọn bộ thiết bị Werka mới nhất (PDF):
Xác thực thành công!
File Catalogue trọn bộ thiết bị Werka (PDF) đã được gửi tự động vào hòm thư Email của bạn.
Vui lòng mở hộp thư đến (hoặc mục Spam/Quảng cáo) để tải tài liệu nhé!
Copyright © 2026 Werka.com.vn